
 عربى
 English
 中文简体
 русский
 Français
 Español
 عربى
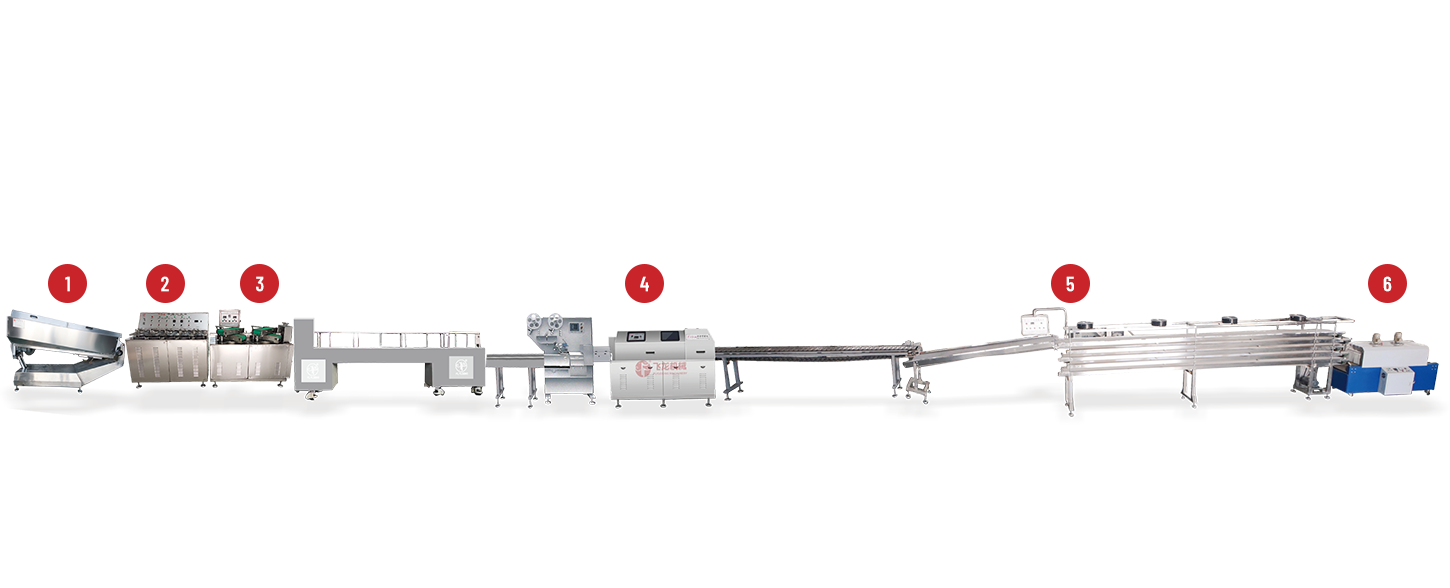
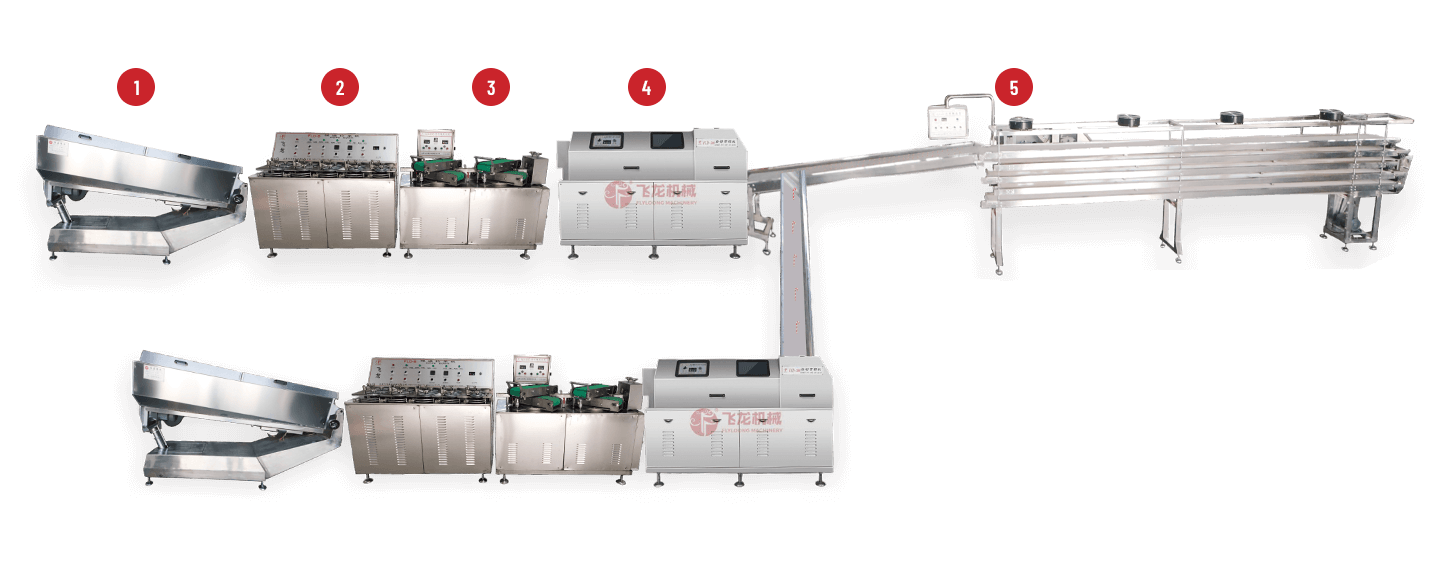
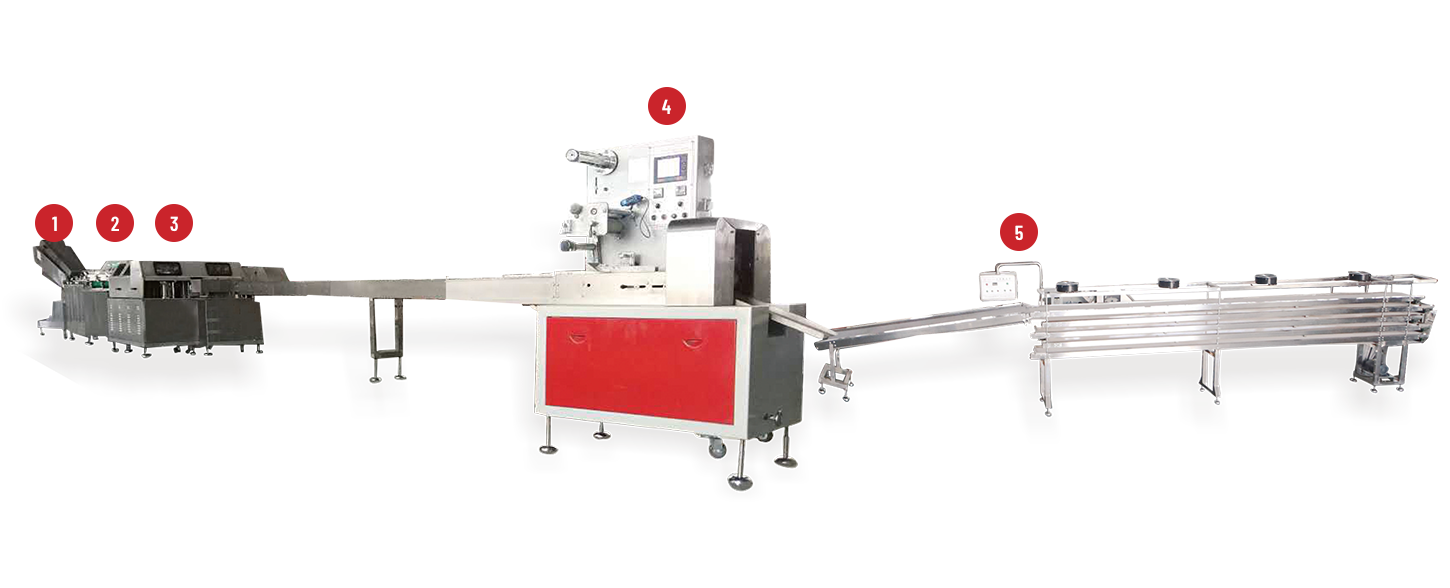
تعتمد صناعة الحلويات التجارية على قطع ذات شكل ووزن متماثلين من بداية التشغيل وحتى النهاية. عندما يتغير الشكل أو الحجم أو تشطيب السطح، تتكدس خطوط التعبئة والتغليف ويعاني عرض البيع بالتجزئة ويصبح من الصعب تلبية توقعات العملاء. عادةً ما تأتي عمليات التعبئة غير الكاملة والالتصاق والتشوه والاختلافات من دفعة إلى أخرى من أكثر من مصدر: حالة كتلة الحلوى، وحالة أدوات التشكيل، واستقرار إعدادات الماكينة وطريقة التعامل مع القطع بعد خروجها من القالب. معدات صنع الحلوى المهنية يدعم المخرجات المتسقة فقط عندما يتم التحكم في هذه العوامل معًا بدلاً من معالجتها بشكل منفصل.
ماذا يعني الاتساق في أرضية الإنتاج
هندسة متكررة من قطعة إلى قطعة
يجب أن يبقى الشكل والأبعاد داخل نطاق التسامح المحدد للمنتج. القطع الطويلة جدًا أو السميكة جدًا أو غير المتساوية قد لا تناسب الصواني أو الأغلفة أو معدات التعبئة الآلية. إن تحديد الاختلاف المقبول في الكتابة يمنح المشغلين وموظفي الجودة مرجعًا مشتركًا عندما يقررون ما إذا كان التشغيل لا يزال ضمن المواصفات.
وزن ثابت وتوزيع متساوي للمواد
غالبًا ما يرجع تباين الوزن إلى التوصيل غير المتساوي للكتلة في منطقة التشكيل. تتلقى بعض التجاويف مواد أقل من غيرها؛ تفشل القطع الناتجة في فحص الوزن حتى عندما يبدو المخطط التفصيلي مقبولاً. إن أخذ العينات وفقًا للمعايير المتفق عليها - الوزن والمخطط التفصيلي والتعبئة - يلتقط هذه الفئة من العيوب قبل أن تتراكم الكميات الكبيرة.
جودة السطح إلى جانب الحجم والوزن
تؤثر البقع الخشنة وعلامات الالتصاق والشقوق الدقيقة والأجزاء المنحنية على المظهر حتى عندما تكون الأبعاد صحيحة. ولذلك يتم إجراء فحص السطح بنفس انتظام فحص الأبعاد، بحيث لا يتم اكتشاف العيوب البصرية عند التعبئة فقط.
الأسباب المتكررة للاختلاف في الحلوى المشكلة
التحولات في حالة كتلة الحلوى
تغير درجة الحرارة واللزوجة والرطوبة المتبقية وتوازن المكونات كيفية تدفق الكتلة إلى الأداة وكيفية إطلاقها بعد ذلك. إن التركيبة التي تتشكل بشكل نظيف في تناسق واحد قد تتوتر أو تبطل أو تلتصق عندما ينحرف هذا الاتساق. يتم الاحتفاظ بشروط التحضير والاحتفاظ ضمن النطاق المحدد للمنتج؛ يتم إثبات الإعدادات الجديدة عن طريق التجربة بدلاً من تطبيقها عن طريق الافتراض في كل وصفة.
الأدوات البالية أو التالفة أو غير المتطابقة بشكل جيد
لم تعد التجاويف ذات الحواف البالية أو الأسطح المحززة أو ميزات القذف التالفة تنتج الشكل المقصود أو الإطلاق النظيف. إن الأداة المصممة لهندسة قطع مختلفة لن تتناسب فجأة مع التصميم الجديد. يؤدي الفحص المنتظم واختيار الأداة الصحيح إلى الحفاظ على سطح التشكيل في حالة تتوافق مع رسم المنتج.
التوريد غير المنتظم للمواد إلى منطقة التشكيل
عندما تكون تغذية النبضات الجماعية هزيلة أو تصل في وقت متأخر مع دورة التشكيل، فإن التجاويف تمتلئ بشكل غير كامل أو غير متساو. يظهر الوزن المتناثر والتعبئة القصيرة قبل العيوب الأخرى. يعد فحص مسار التغذية وتوقيته خطوة أولية موصى بها قبل أن يقوم المشغلون بتغيير ضغوط التشكيل أو سرعاته.
الإعدادات غير المسجلة وعادات المشغل المختلفة
إذا قامت نوبة واحدة بتغيير السرعة أو التوقيت ولم تسجل التغيير، فإن النوبة التالية ترث عملية مختلفة. الاختلافات الصغيرة تتراكم في الاختلاف المرئي. الإعدادات المعتمدة المكتوبة والمستخدمة كنقطة بداية لكل عملية تشغيل تقلل من مصدر عدم الاتساق هذا.
الافراج والتعامل بعد تشكيل الشكل
يمكن أن تترك القطعة الأداة بشكل صحيح وتظل مشوهة بسبب النقل القاسي أو الهبوط الحاد أو التعامل معها وهي لا تزال طرية. يشمل فحص العيوب المسار من القالب إلى نقطة التجميع، وليس فقط عملية التشكيل نفسها.
تسلسل عملي لرفع الاتساق
توحيد إعداد كتلة الحلوى
يتم تحديد إجراءات الطهي والتبريد والاحتفاظ بالكتلة وتسليمها لكل تركيبة. تتم مراقبة المتغيرات ذات الصلة وملاحظة أي خروج. ويتم اختبار التعديلات بطريقة خاضعة للرقابة بحيث يظل السبب والنتيجة واضحين.
التفتيش والعناية بأدوات التشكيل
يتم فحص أسطح التشكيل للتأكد من عدم وجود بقايا أو تآكل أو تلف على فترات زمنية محددة. يتم التأكد من الأدوات مقابل الشكل المطلوب قبل بدء حملة الإنتاج. يتبع التنظيف والفحص إرشادات الشركة المصنعة للمعدات بحيث تظل الأدوات مناسبة للهندسة المقصودة.
استقرار تسليم المواد
تتم ملاحظة التغذية خلال الدورة الكاملة. تتم مراجعة التوقيت وحالة مكونات التغذية وفقًا لتصميم الماكينة الفعلي. يتم تتبع الفترات العجاف أو الثقيلة المتكررة إلى مصدرها قبل تغيير المعلمات الأخرى.
التحكم في إعدادات الجهاز
يحتوي كل منتج على مجموعة موثقة من السرعات والتوقيتات وأي فجوات أو ضغوط قابلة للتعديل. أثناء استكشاف الأخطاء وإصلاحها، يتم تغيير متغير واحد في الوقت الذي يكون فيه ذلك عمليًا، ويتم الحكم على النتيجة على العينات المقاسة بدلاً من إلقاء نظرة سريعة على التفريغ.
التفتيش المقرر للقطع النهائية
يتم فحص الشكل والأبعاد والوزن والعيوب الظاهرة على فترات تناسب طول الجري وخطر الانجراف. يتم تسجيل النتائج بحيث تظهر الاتجاهات - تآكل تدريجي، أو تحول بعد توقف التنظيف، أو اختلاف بين دفعات الكتلة.
مراجعة الإصدار والنقل
يتم فحص القطع مباشرة بعد القذف للتأكد من عدم وجود علامات التصاق أو تشوه. يتم فحص النقل والتجميع وأي مرحلة تبريد مبكرة لمعرفة ما إذا كانت تضيف ضررًا. يتم تنسيق التصحيحات عبر التشكيل والتعامل بدلاً من أن تقتصر على محطة واحدة.
الاستجابة المنظمة للعيوب النموذجية
قطع غير كاملة أو غير متساوية
تتم مراجعة إمداد المواد وحالة الأداة وإعدادات الماكينة ذات الصلة تباعًا. تتم مقارنة القطع المتضررة مع العينة المعتمدة. ما إذا كان الخطأ مستمرًا أو متقطعًا يشير إلى خطأ عملية ثابت أو مشكلة في التغذية أو الأدوات الدورية.
الالتصاق على سطح التشكيل
يتم فحص حالة المادة وحالة سطح الأداة وتسلسل الإصدار. التنظيف وأي مساعدات إطلاق معتمدة تتبع إرشادات الشركة المصنعة ويتم التأكد من أنها مناسبة للتركيبة. يتم تجنب التغييرات التي لا تدعمها الوصفة أو تعليمات الجهاز.
التشوه بعد التشكيل
يتم فحص توقيت الإطلاق والمسار الميكانيكي بعيدًا عن الأداة والتعامل اللاحق. يتم فصل العيوب التي تظهر فقط بعد التفريغ عن تلك الموجودة بالفعل في التجويف، بحيث يتم توجيه الجهد إلى المرحلة الصحيحة.
التباين بين الدفعات
تتم مقارنة سجلات التحضير وحالة الأداة في بداية كل دفعة والإعدادات المعمول بها والإجراءات المستخدمة من قبل المشغلين المختلفين. تُظهر بيانات الفحص المتغيرات التي تم نقلها ومدى تحركها، مما يؤدي إلى تضييق نطاق البحث عن السبب.
كيف يدعم تصميم المعدات عملية مستقرة
محاذاة الأدوات مع الهندسة المقصودة
يجب أن يكون ترتيب التشكيل قادرًا على إنتاج الشكل والسمك المطلوبين. إن التأكد من هذه القدرة قبل بدء الإنتاج المنتظم يمنع ظهور منتج غير مطابق على المدى الطويل. إن مناقشات الأدوات، وحيثما أمكن، التجارب بالكتلة الحقيقية تعطي أدلة أوضح من الرسومات وحدها.
التكرار من خلال الإجراءات والتفتيش
تعمل خطوات التشغيل الواضحة والإعدادات المكتوبة والفحوصات الروتينية على الأدوات والمنتج على تقليل التشتت الذي يمكن تجنبه. عندما يوفر الجهاز ميزات الضبط والمراقبة، يتم استخدام هذه الميزات ضمن الحدود الموضحة في الدليل، وليس كبديل للإجراءات المنضبطة.
التقييم المشترك للتغذية والشكل والتفريغ
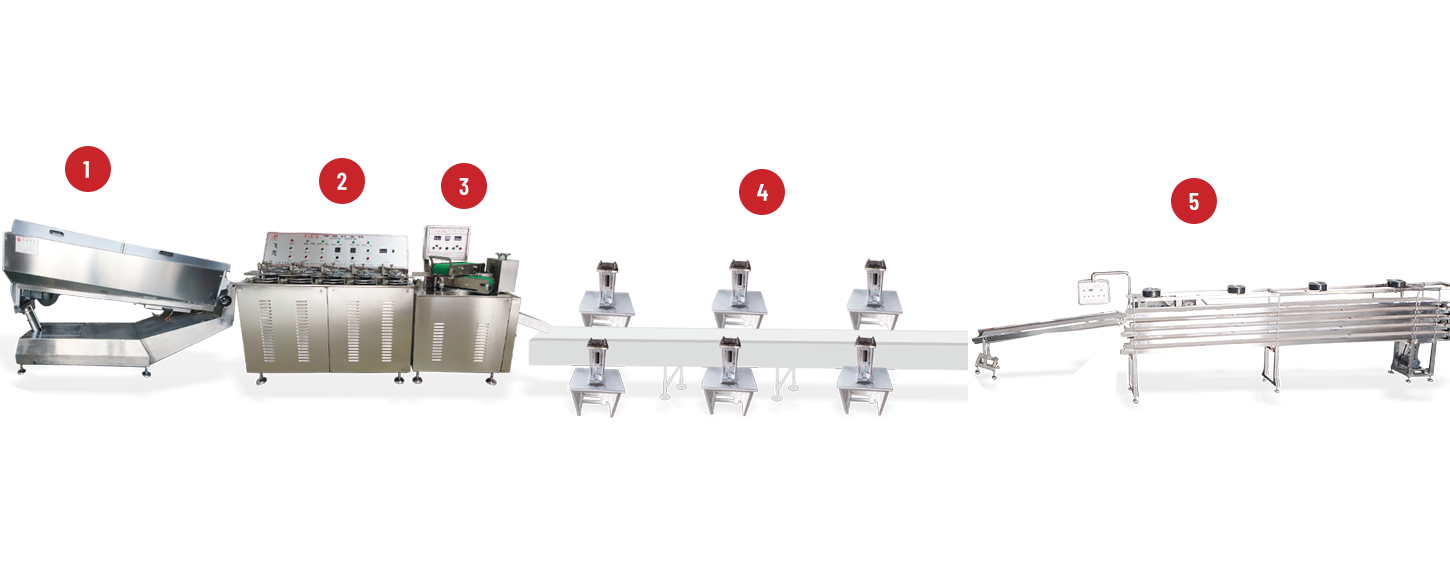
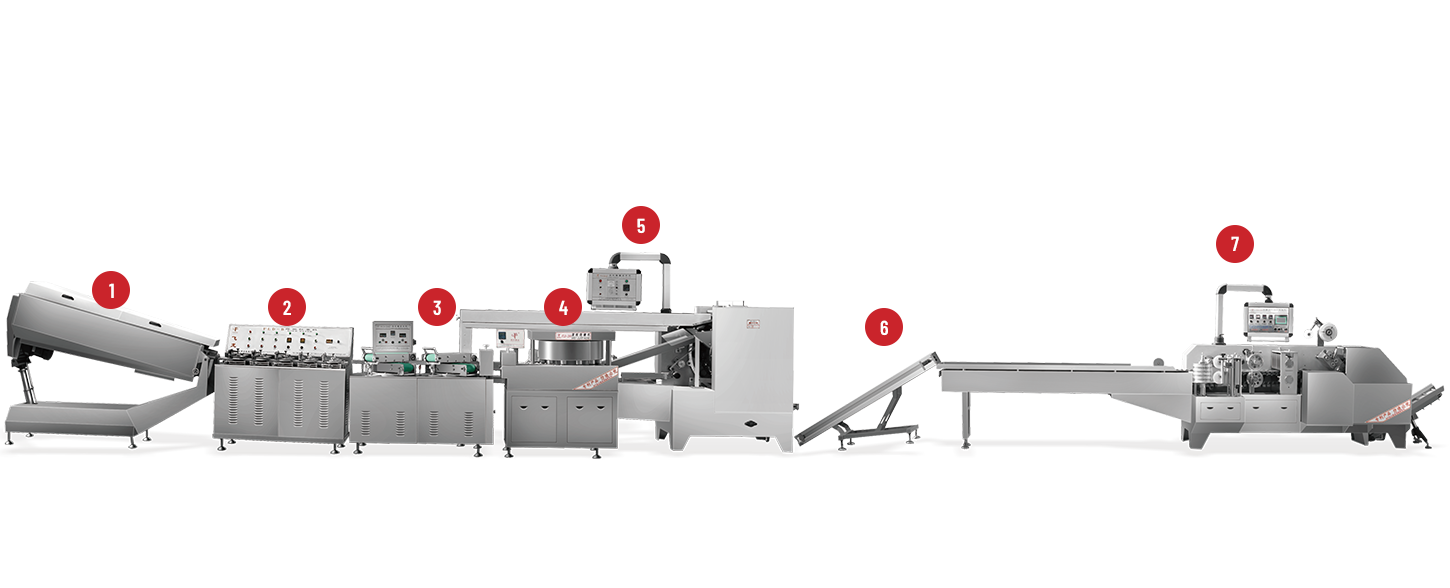
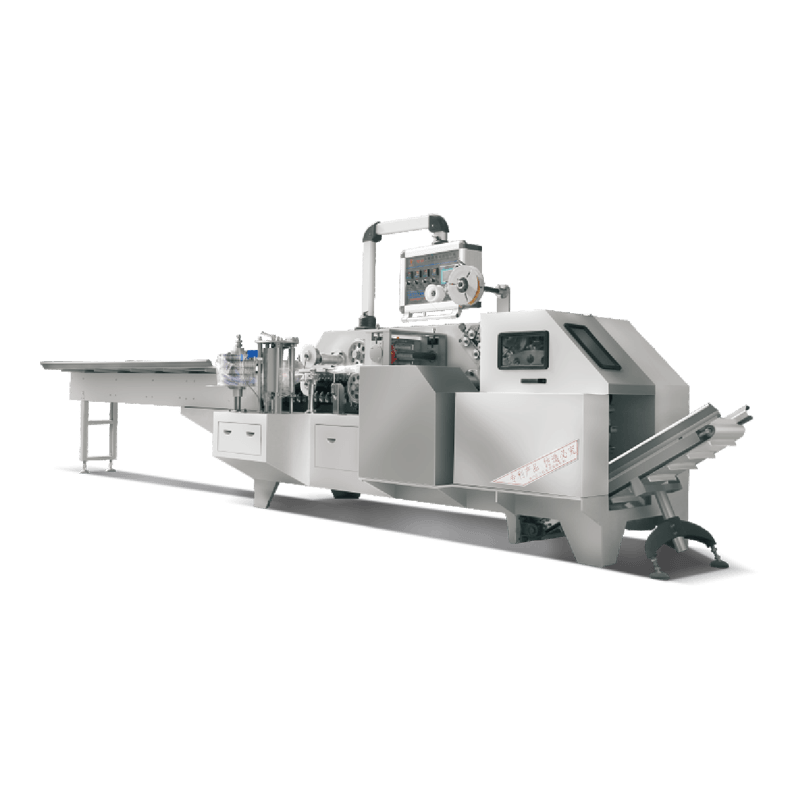
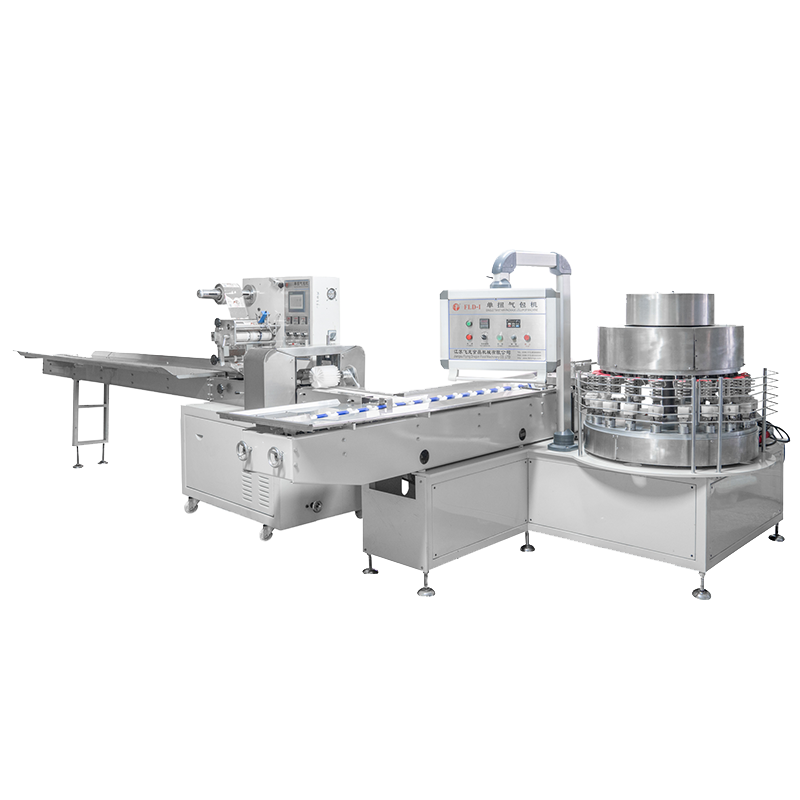
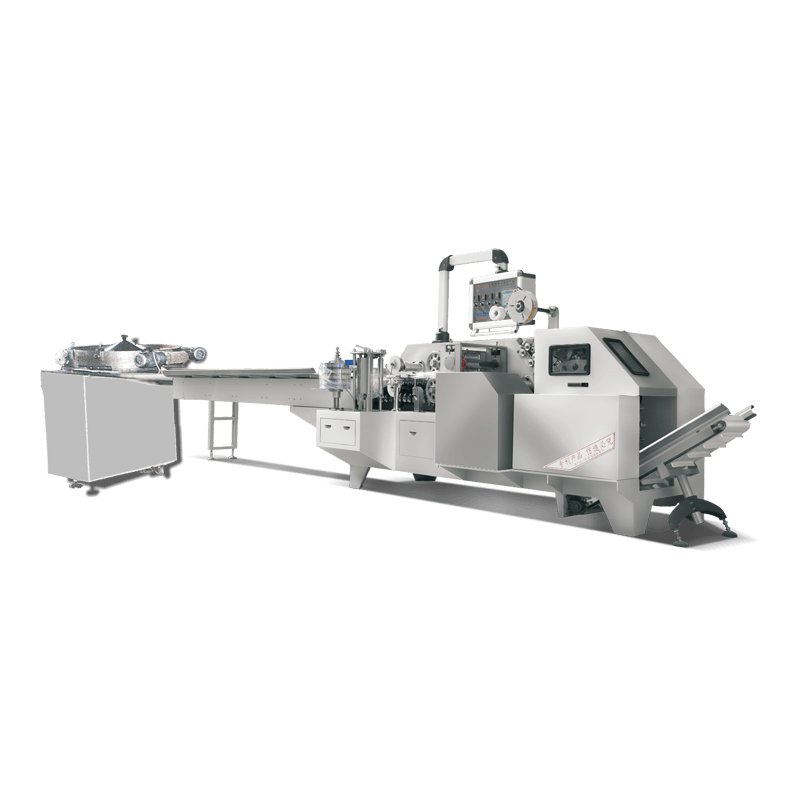
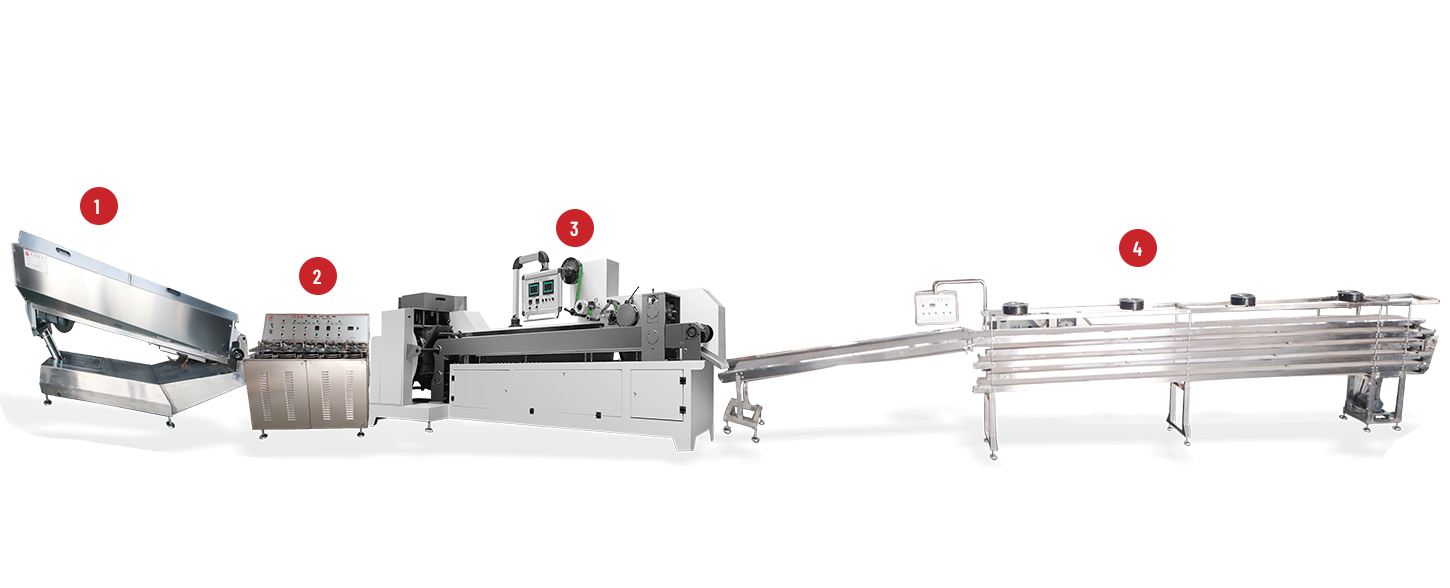
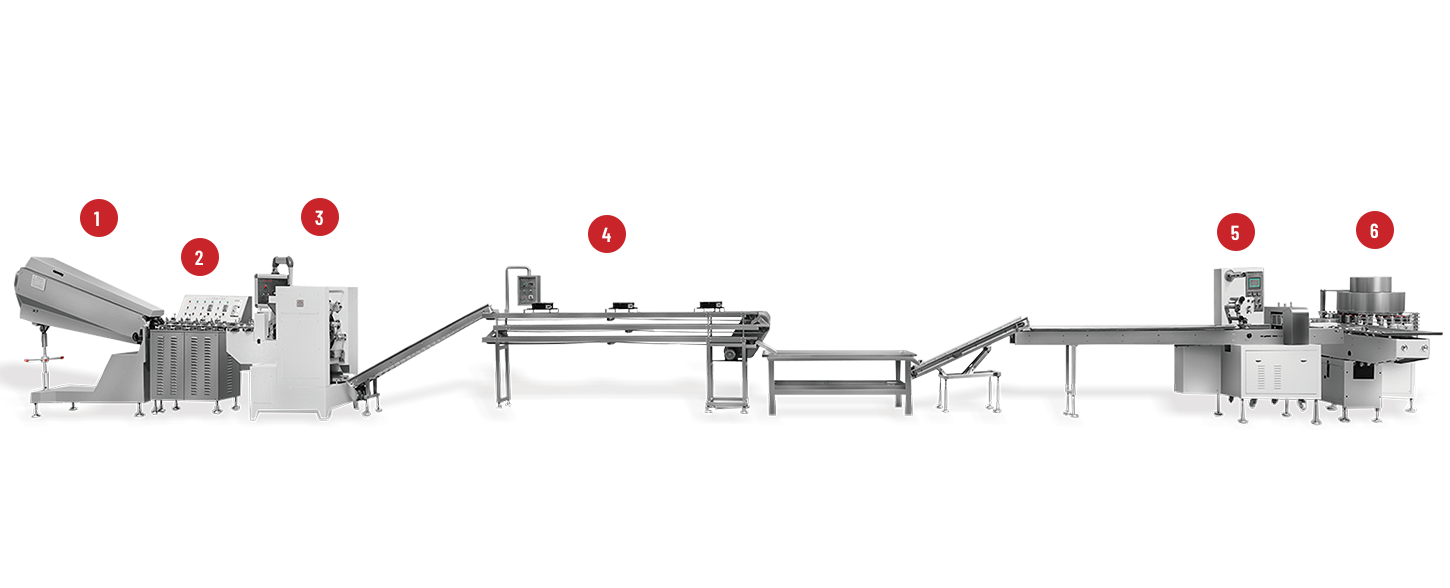
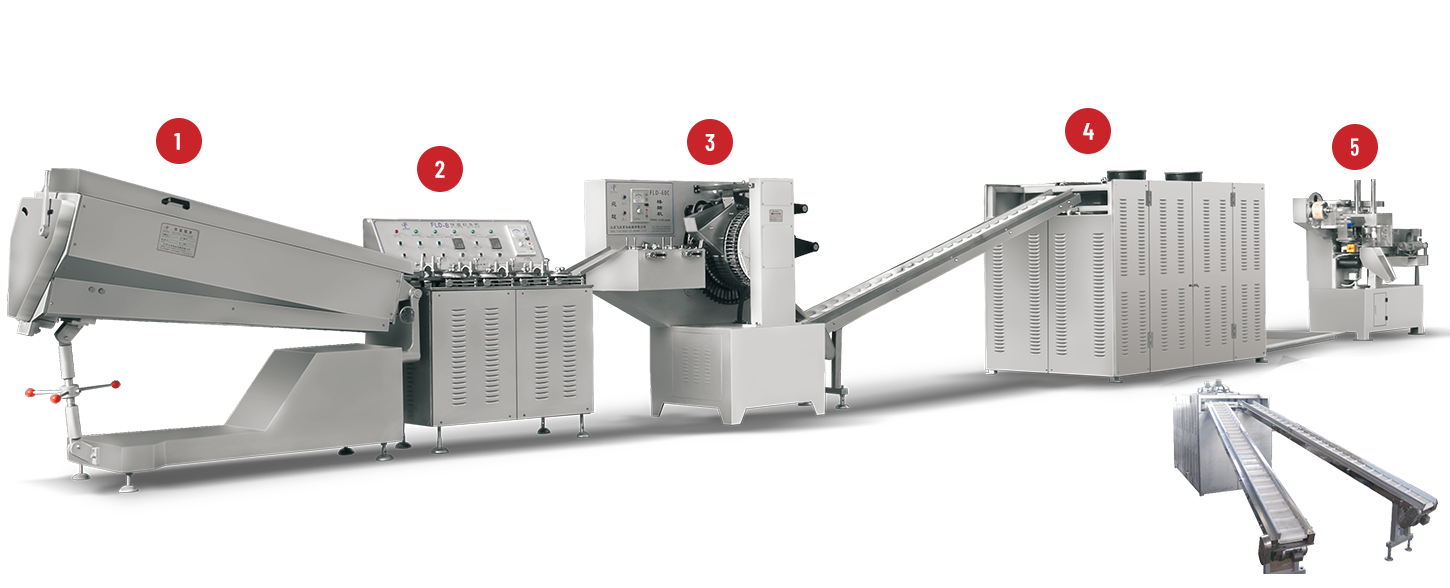
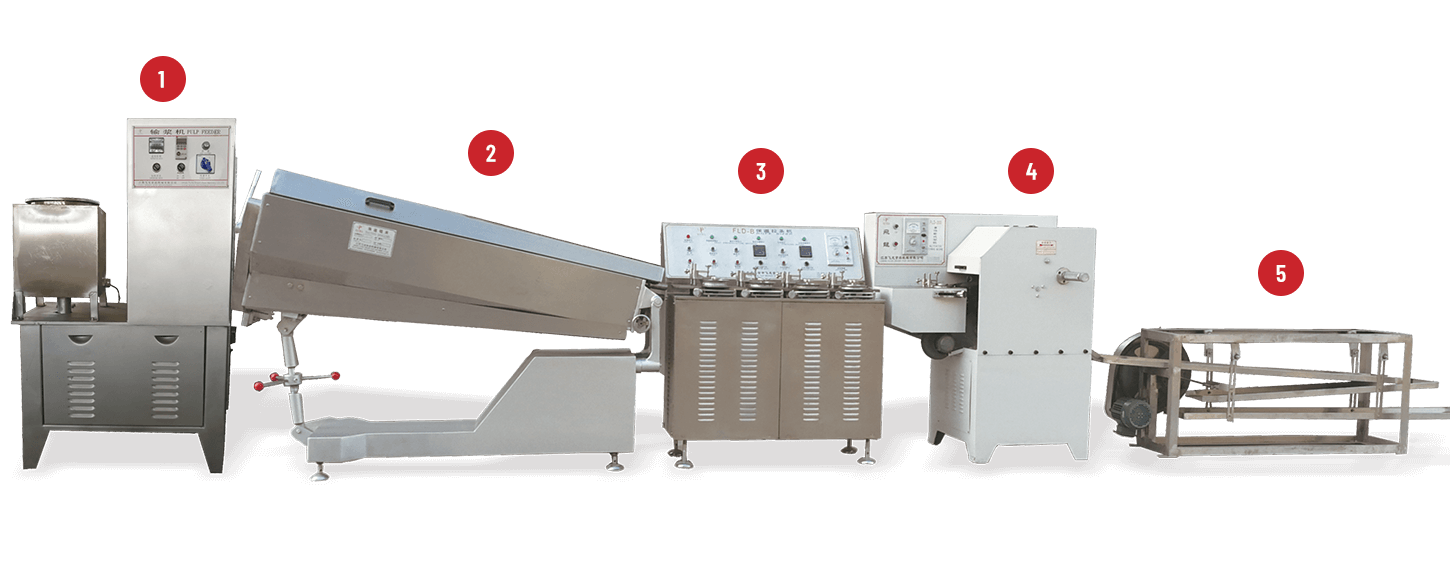
تعتبر التغذية والتفريغ جزءًا من نفس دورة التكوين. إن عرضها معًا يساعد المشغلين على تحديد ما إذا كان الخلل قد بدأ في الكتلة أو في الأداة أو في المعالجة التالية. أ ماكينة صنع الحلوى لذلك يتم تحديده وتشغيله مع وضع هذا المسار الكامل في الاعتبار.
تطبيق لإنتاج الحلوى على شكل ملعقة
مطابقة قدرة الماكينة مع تصميم الملعقة
يتم فحص الآلة المخصصة للحلوى على شكل ملعقة وفقًا لأبعاد الوعاء والمقبض المطلوبة، وتوزيع السمك وسلوك الكتلة المقصودة. تتم مشاركة العينات وأهداف الإنتاج مع الشركة المصنعة بحيث يمكن تأكيد تكوين التشكيل المتاح أو رفضه على أساس الأدلة.
متغيرات العملية التي تحتاج إلى التحقق الصريح
تم إدراج إعداد المواد وشروط التشكيل ومعايير الإطلاق والفحص للمنتج. يتم تأكيد الإعدادات التي يمكن ضبطها على الجهاز الفعلي والتعليمات التي تنطبق عليها. توضح التجارب النموذجية مقابل معايير القبول المكتوبة ما إذا كانت أهداف الاتساق قابلة للتحقيق قبل الالتزام الكامل.
بناء روتين متكرر حول الخط
يتم تدوين إجراءات التشغيل وقواعد التفتيش واستخدامها في كل نوبة عمل. يتم تسجيل العيوب والتعديلات وقياسات العينات حتى يمكن مراجعة الأداء مع مرور الوقت. توضح مناقشة تصميم الحلوى وأهداف الإنتاج مع مورد المعدات ما إذا كانت الآلة تنتمي إلى هذا الروتين.
نظرة عامة على عوامل الاتساق والاستجابات
| عامل | التأثير النموذجي على المنتج | الاستجابة |
|---|---|---|
| درجة حرارة الكتلة واللزوجة | تتدفق إلى التجويف. سلوك الافراج | عقد التحضير داخل النطاق المثبت؛ تغييرات المحاكمة |
| تآكل الأداة أو تلفها | خطأ في المخطط التفصيلي؛ الشائكة. علامات السطح | فحص الأدوات أو تنظيفها أو إصلاحها أو استبدالها |
| تغذية المواد غير المتكافئة | مبعثر الوزن. حشوات غير مكتملة | قم بتثبيت مسار التغذية وتوقيتها قبل ضبط الإعدادات الأخرى |
| تغييرات الإعداد غير المسجلة | الانجراف من دفعة إلى دفعة | توثيق وقفل الإعدادات المعتمدة |
| الافراج الخام أو النقل | التشوه بعد التشكيل | فحص المسار الكامل من الأداة إلى المجموعة |
| روتين التفتيش المفقود | اكتشاف متأخر للانجراف | شكل العينة وحجمها ووزنها وسطحها على فترات |
الحفاظ على جودة التكوين من خلال ظروف العمليات الخاضعة للرقابة
يعتمد تشكيل الحلوى المتسق على مادة مستقرة، وأدوات سليمة، وحتى تغذية، وإعدادات الماكينة الموثقة والتعامل الدقيق بعد الإصدار. يؤدي الفحص المنهجي واستكشاف الأخطاء وإصلاحها على مراحل إلى تحويل النتائج الجيدة العرضية إلى عملية قابلة للتكرار. شركة جيانغسو فلاينج دراجون للأغذية المحدودة تقوم بتصنيع معدات تشكيل الحلوى لمنتجي الحلويات. إن مراجعة تكوين التشكيل وملاءمة الأدوات وإجراءات التشغيل وممارسات الفحص مقابل تصميم المنتج المقصود وأهداف الإخراج تدعم اختيار واستخدام المعدات القادرة على الإنتاج التجاري الثابت.
 +86-(0)515-8465666
 +86-(0)515-85566996
 +86-138 1559 9708
 flyloong@flyloongcn.com

 الصفحة الرئيسية
