
 عربى
 English
 中文简体
 русский
 Français
 Español
 عربى
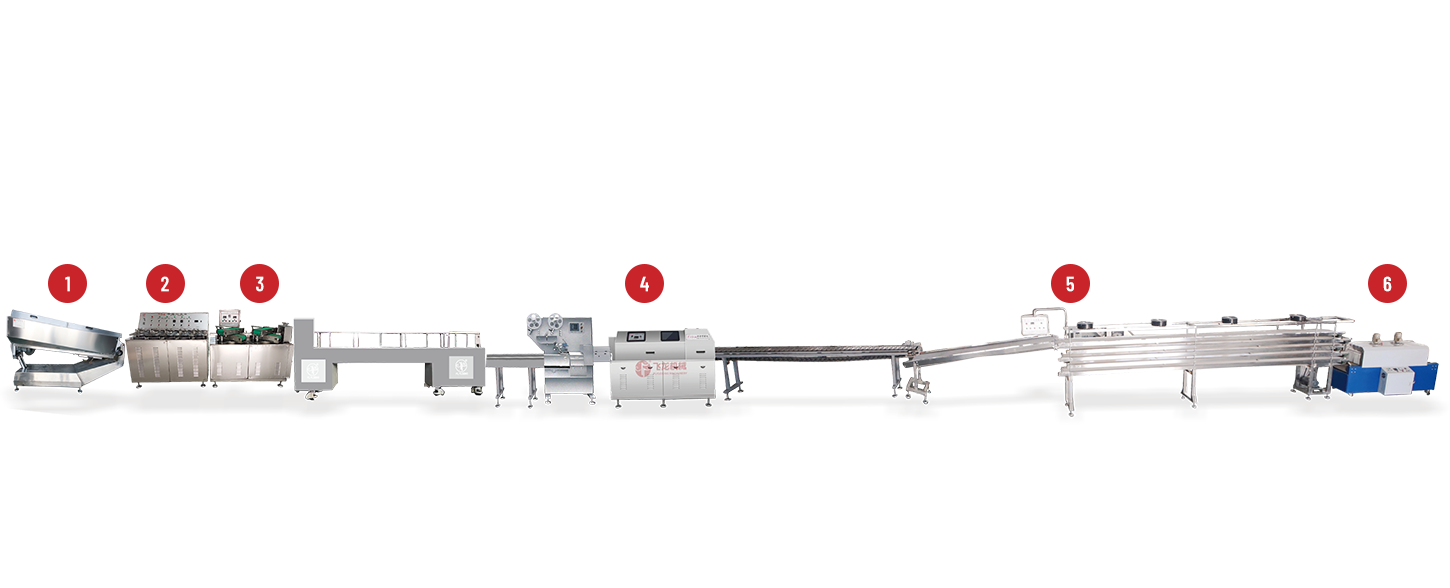
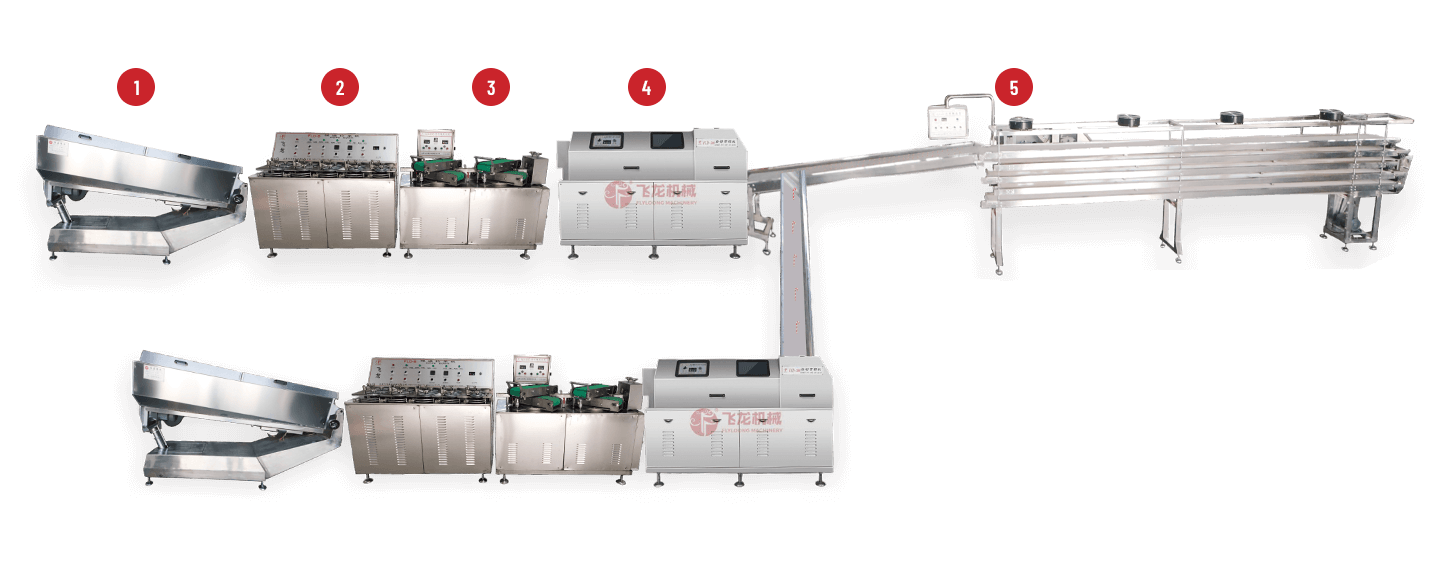
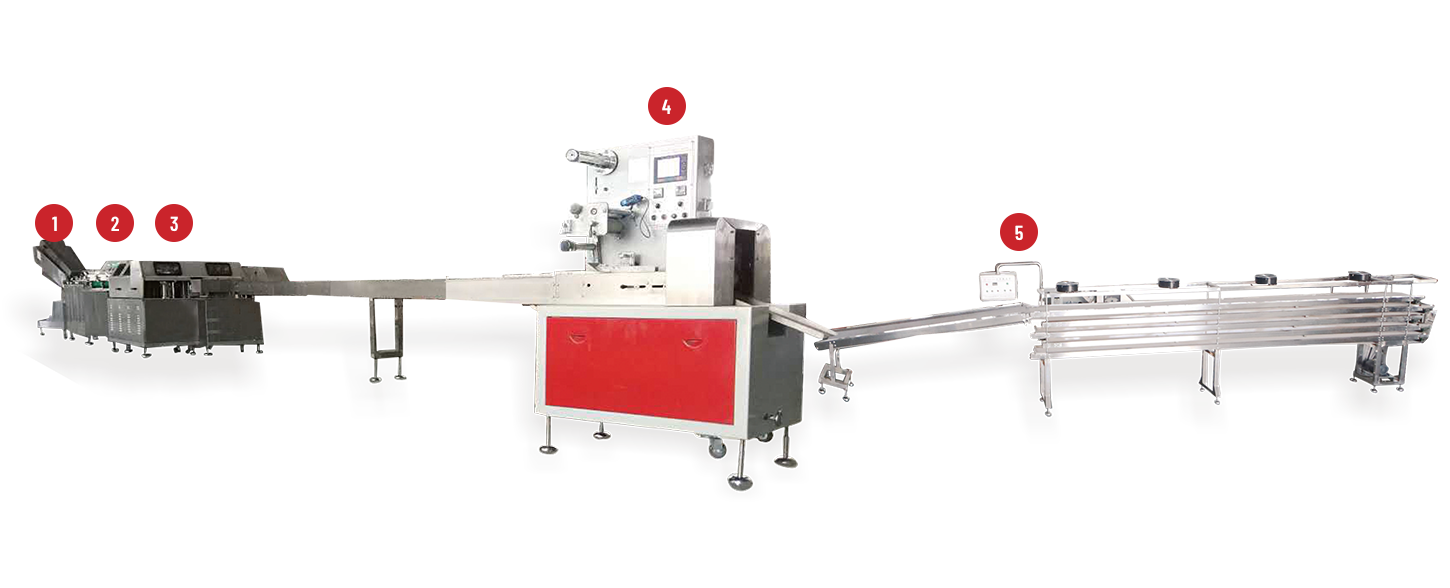
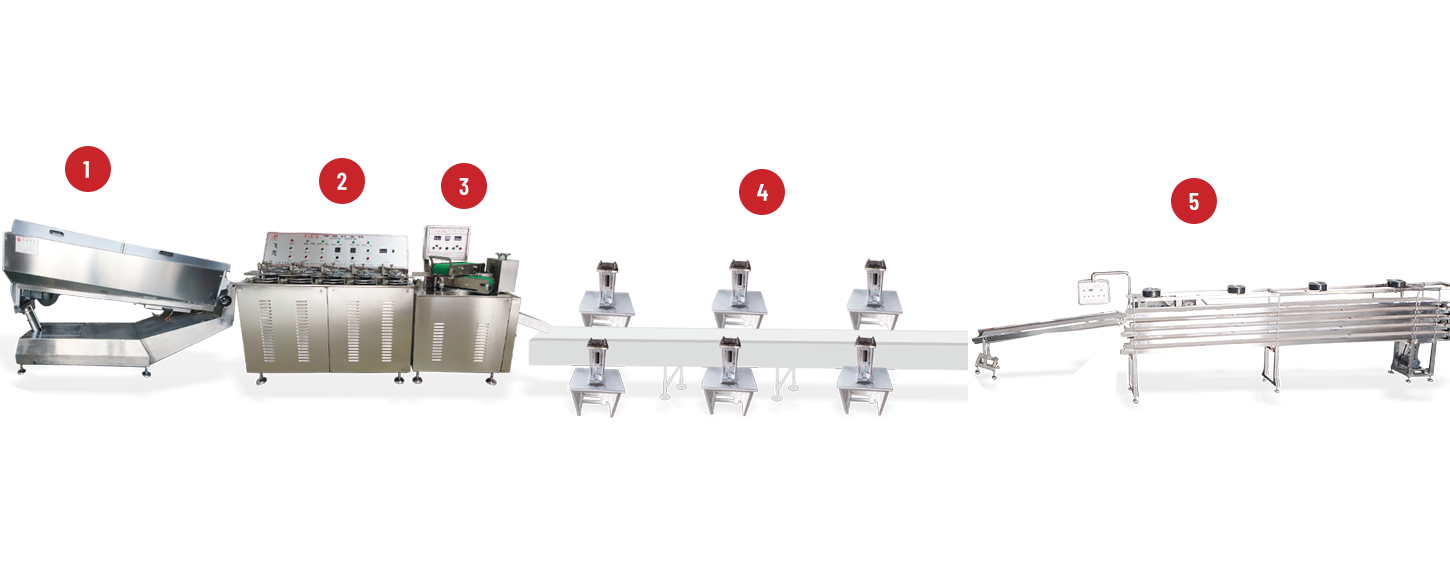
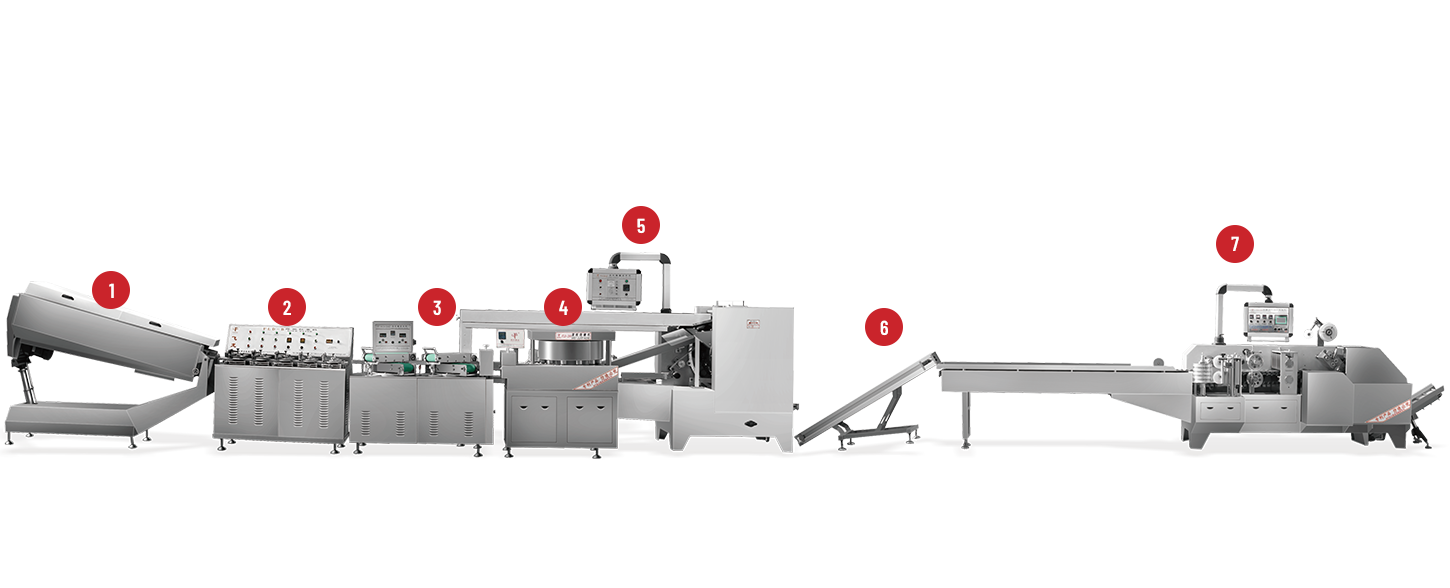
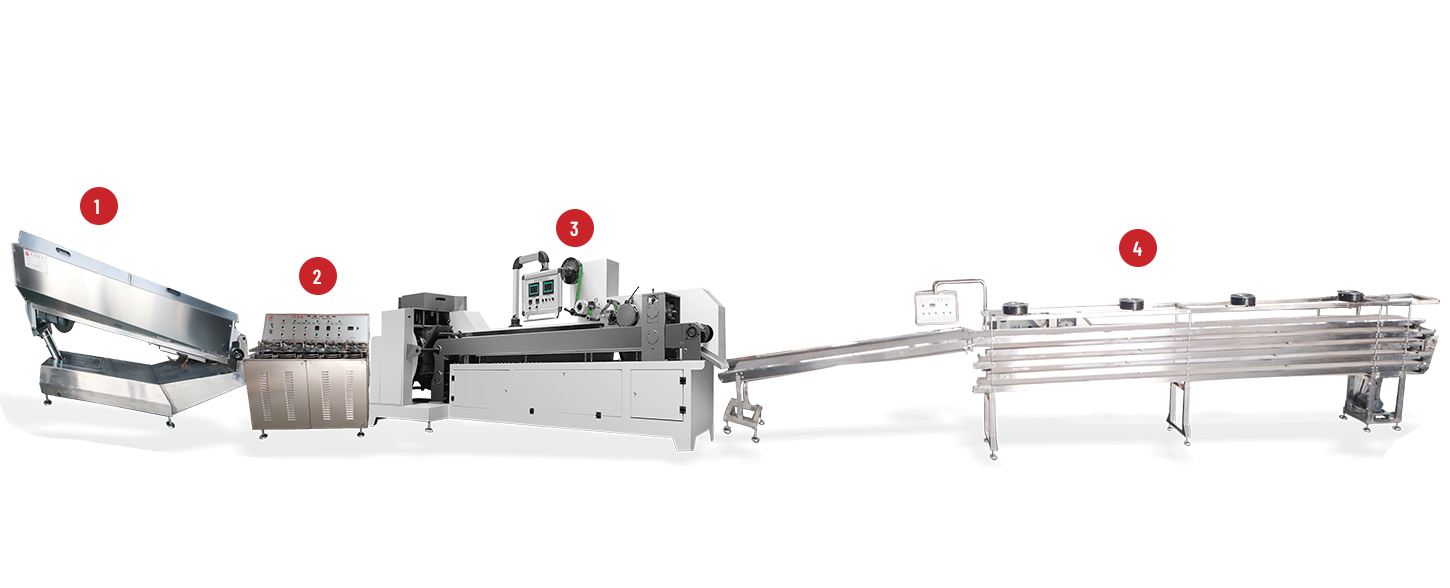
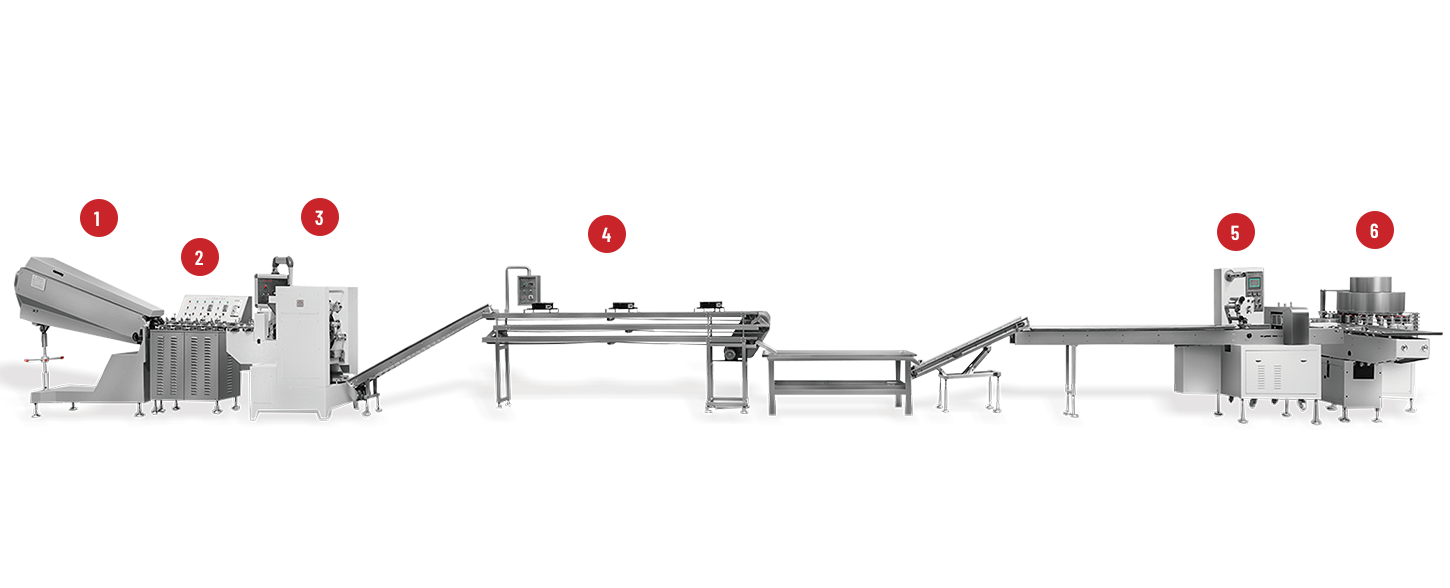
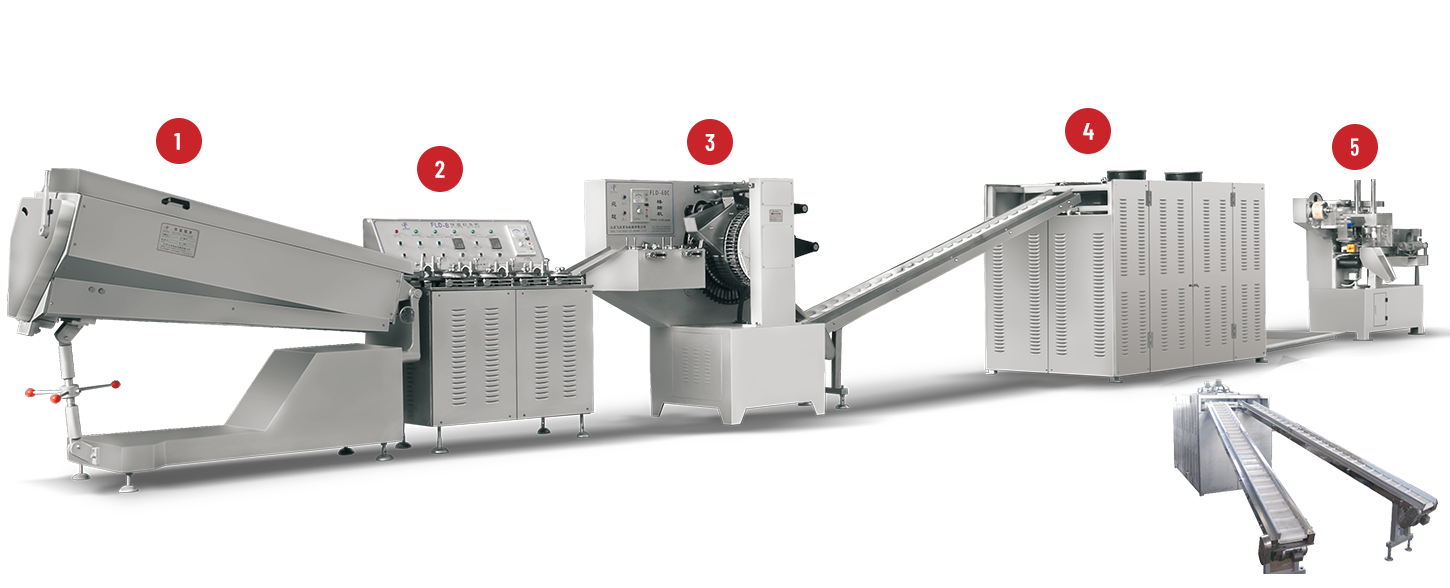
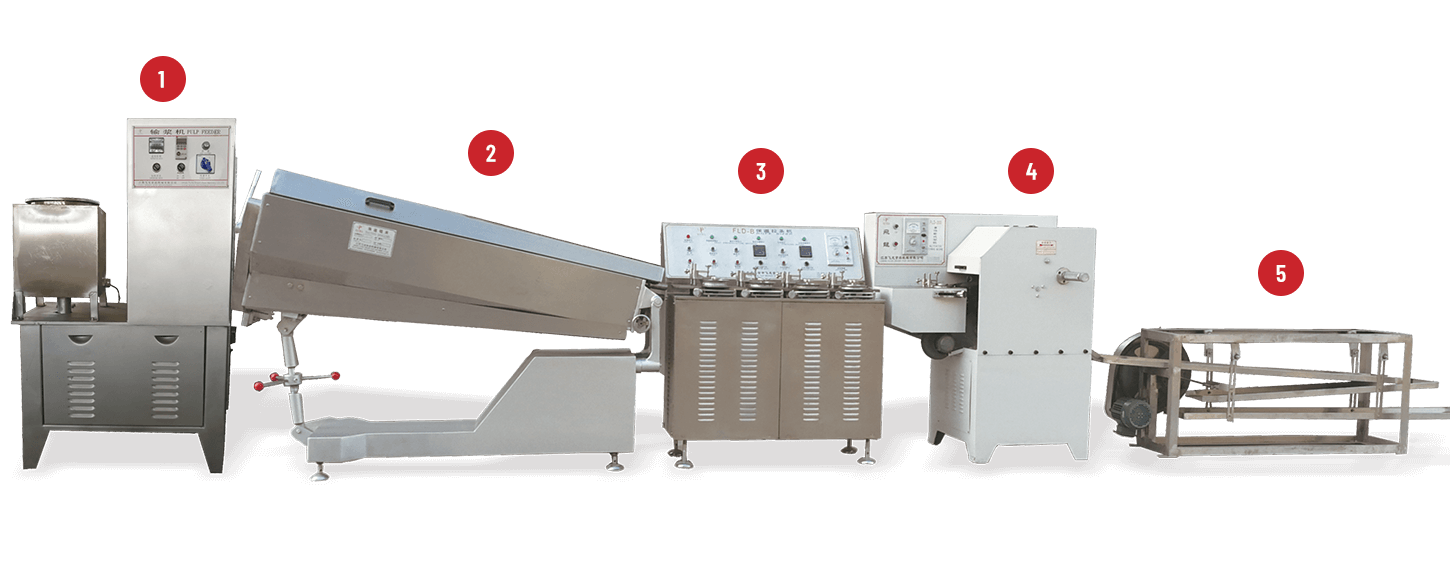
يعتمد إنتاج قصب الحلوى على التحكم الثابت في اتساق الخليط ودرجة الحرارة وعملية التشكيل ومعدل التبريد والمعالجة اللاحقة. عندما ينحرف أي من هذه العناصر، تظهر النتيجة على شكل خطافات غير منتظمة، أو أطوال غير متساوية، أو خطوط مكسورة، أو أسطح لزجة، أو قطع متشققة. إن التعرف على أصل كل عيب وإجراء فحوصات روتينية قبل وأثناء التشغيل يقلل من الخردة ويحافظ على العصي النهائية ضمن المظهر والقوة المقصودين. أ خط إنتاج قصب الحلوى الذي يربط مراحل التشكيل والتبريد والنقل في ظل إعدادات متسقة يوفر إطارًا يمكن من خلاله السيطرة على العديد من هذه المشكلات.
أصول عيوب التصنيع المتكررة
التباين في كتلة الحلوى وظروف العملية
تؤدي الاختلافات في محتوى الرطوبة أو درجة حرارة الطهي أو معدل التبريد إلى تغيير مرونة الحلوى في لحظة وصولها إلى أدوات التشكيل. الدفعة الناعمة جدًا تتشوه تحت وزنها؛ واحد قوي جدًا يقاوم المنحنى المقصود وقد يتشقق. إن الالتزام بتسلسل إعداد ثابت يحد من هذه التقلبات من دفعة إلى أخرى.
إعدادات الجهاز التي لا تتطابق مع المنتج
قوالب التشكيل وأطوال القطع وسرعات الحزام التي تظل عند قيم مناسبة لحجم أو وصفة سابقة تنتج عصيًا طويلة جدًا أو قصيرة جدًا أو مشوهة. تضيف الأدلة المنحرفة أو المكونات البالية المزيد من الأخطاء الهندسية. لذلك يتم تأكيد الإعدادات وفقًا لمواصفات الحلوى الحالية قبل بدء التشغيل ويتم إعادة فحصها بعد أي تغيير في الأداة.
توقف التدفق بين المراحل
التأخير بين التشكيل والتبريد يترك العصي الناعمة معرضة للهواء المحيط أو تتلامس مع بعضها البعض، مما يؤدي إلى التسطيح أو الالتصاق. وعلى العكس من ذلك، فإن قطع التغليف التي لم تثبت بعد تدعو إلى الكسر. تعمل السرعات المنسقة وقدرة التبريد الكافية على إبقاء المنتج يتحرك بمعدل يتناسب مع ثباته المتغير.
الأشكال غير النظامية وتشتت الأبعاد
المؤشرات النموذجية لصعوبة التشكيل
الخطافات التي تفتح على نطاق واسع جدًا أو تغلق بإحكام شديد، والأطوال التي تختلف من قطعة إلى أخرى، والأقطار التي تتقلب على طول القصب والمنحنيات التي تفتقر إلى التماثل، كلها تشير إلى أن مرحلة التشكيل أو القطع لا تحمل هندسة مستقرة.
العوامل التي تساهم في التباين
إن الضغط أو درجة الحرارة غير الصحيحة للقالب، وتوقيت القطع غير الدقيق، والحلوى التي بردت بشكل غير متساو قبل التشكيل، والتآكل التدريجي على أسطح التشكيل، كل ذلك يغير المخطط النهائي. المواد التي لا تزال تحتوي على فقاعات الهواء أو بلورات السكر غير الذائبة تتصرف بشكل غير متسق تحت نفس الإعدادات الميكانيكية.
الخطوات التي تستعيد التحكم في الأبعاد
يتم التحقق من معلمات التشكيل والقطع في بداية كل وردية وبعد كل تغيير في الوصفة أو الحجم. يتم فحص الأدوات وأسطح التلامس بحثًا عن التآكل أو الشقوق أو تراكم المنتج. تتم مراقبة تناسق الحلوى عن طريق عمليات فحص يدوية أو آلية بسيطة، ويتم أخذ عينات من القطع النهائية على فترات منتظمة بحيث يتم اكتشاف الانحراف قبل أن تتراكم كميات كبيرة من المنتجات غير ذات الحجم.
خطوط متفاوتة ومخالفات اللون
ظهور عيوب في الخطوط والألوان
الخطوط التي تتسع وتضيق، والألوان التي تتداخل مع بعضها البعض، أو الأنماط التي تلتف بشكل غير منتظم تقلل من التوحيد البصري المتوقع للعصا النهائية. يمكن ملاحظة الحدود غير الواضحة بين الألوان المتجاورة بنفس القدر بمجرد تبريد المنتج وتعبئته.
التأثيرات على وضوح الشريط
يجب أن تظل الأحجام ودرجات الحرارة النسبية للأجزاء الملونة ثابتة عند دخولها منطقة التشكيل. تؤدي المحاذاة غير الصحيحة لموجهات التغذية أو التغيرات المفاجئة في سرعة الحبل إلى تغيير موضع الألوان. الحلوى التي تكون دافئة جدًا عند نقطة التركيب تسمح للألوان بالهجرة؛ الحلوى الباردة جدًا قد تنكسر على طول واجهات الألوان.
الممارسات التي تعمل على تثبيت مظهر النمط
يتم تحضير الأجزاء الملونة وحفظها تحت نفس الظروف من دفعة إلى أخرى. يتم قفل محاذاة التغذية وسرعات التشكيل بمجرد الحصول على النمط الصحيح. يتم فحص عينات العصي على فترات زمنية قصيرة بحيث يمكن تصحيح أي خروج عن المعيار عن طريق تعديل بسيط بدلاً من الفرز لاحقًا.
الالتصاق والعلامات السطحية والتشوه غير المرغوب فيه
أسباب التصاق الحلوى بأسطح التلامس
درجة الحرارة المرتفعة في مرحلة التشكيل أو النقل تجعل السطح لزجًا. طبقة السكر المتبقية على الأحزمة أو القوالب تزيد من الالتصاق. التبريد غير الكافي قبل نقطة الاتصال التالية يسمح للقطع بالالتصاق ببعضها البعض أو بالناقل.
مصادر المخالفات السطحية
الحلوى غير المتجانسة، وأسطح التلامس الخشنة أو المتسخة، والتغيرات المفاجئة في الاتجاه عندما يكون المنتج لا يزال بلاستيكيًا، كلها تترك انطباعات أو بقع خشنة. بمجرد تماسك الحلوى، تظل هذه العلامات مرئية.
التدابير التي تحد من الالتصاق والتشويه
تظل درجات حرارة العملية وأوقات التبريد ضمن النطاق المحدد للوصفة. يتم الحفاظ على أسطح التلامس نظيفة وخالية من المخلفات المتراكمة. لا يتم النقل إلى التغليف إلا بعد أن تصل العصي إلى صلابة تقاوم التشوه في ظل المناولة العادية.
الكسر أثناء التبريد والتعامل اللاحق
الظروف التي تعزز التشقق أو الكسر
تركيبة تكون هشة عندما يكون التبريد باردًا أو سريعًا أو غير متساوٍ مما يؤدي إلى إجهاد داخلي ومقاطع عرضية رفيعة وتأثيرات حادة عند نقاط النقل مما يزيد من حدوث القطع المكسورة.
تأثير انتظام التبريد على القوة الميكانيكية
يؤدي التبريد السريع جدًا من الخارج بينما يظل القلب طريًا إلى خلق ضغط يظهر لاحقًا على شكل شقوق. التبريد غير المكتمل يترك الحلوى عرضة للانحناء أو التكسير في آلة التعبئة والتغليف. وبالتالي فإن ملف التبريد المطلوب يتوافق مع الوصفة المحددة وحجم القطعة.
تقليل الأضرار الميكانيكية بعد التشكيل
يتم فحص انتقالات الناقل وارتفاعات السقوط ونقاط تغذية التغليف بحثًا عن المواقع التي تصطدم فيها العصي بالأسطح الصلبة أو ببعضها البعض. يتم موازنة سرعات قسمي التبريد والتعبئة بحيث لا يتراكم المنتج أو يتسارع بشكل مفاجئ. تظل طرق المناولة مناسبة لصلابة الحلوى النهائية.
مساهمة الصيانة المنهجية في الوقاية من العيوب
فحص عناصر التشكيل والقطع والنقل
يتم فحص محاذاة الأدلة وحالة حواف القطع وشد الأحزمة وأمان أدوات التثبيت على فترات زمنية محددة. يتم فحص المكونات التي تلامس الحلوى بحثًا عن ملفات تعريف التآكل التي يمكن أن تضع علامة على المنتج أو تشوه شكله.
إجراءات التنظيف التي تحمي النظافة والأداء
بقايا السكر المتروكة على الأسطح تجذب الرطوبة وتخلق بقعًا لزجة تسبب لاحقًا عيوبًا أو عيوبًا في السطح. يتبع التنظيف تعليمات المعدات وقواعد النظافة المطبقة في المنشأة، مما يضمن بقاء مناطق ملامسة الأغذية خالية من التراكمات دون الإضرار بالأختام أو التشطيبات.
استخدام السجلات لتتبع الأخطاء المتكررة
تكشف الملاحظات حول نوع الخلل ووقت حدوثه وإعدادات الماكينة وإجراءات الصيانة الأخيرة ما إذا كانت المشكلة مرتبطة بالمواد أو العملية أو المعدات أو المعالجة. تشير الأنماط التي تظهر مرة أخرى بعد نفس التعديل أو في نفس التحول إلى السبب الجذري الذي يمكن معالجته بشكل دائم بدلاً من تصحيحه بشكل متكرر.
الدعم المقدم من خلال ترتيب إنتاج متماسك
معدات التشكيل المطابقة لهندسة القصب المقصودة
يجب أن تكون مقاطع القالب وآليات تشكيل الخطاف وأنظمة القطع قادرة على إنتاج الطول والقطر والمنحنى المطلوب. سوف تؤدي المعدات ذات الحجم أو الأدوات المخصصة لمجموعة منتجات مختلفة إلى حدوث عيوب أبعاد مستمرة بغض النظر عن رعاية المشغل.
توازن القدرات بين التشكيل والتبريد والتعبئة والتغليف
عندما تتمكن كل مرحلة من قبول مخرجات المرحلة السابقة في ظل الظروف العادية، يتم تقليل قوائم انتظار المنتجات الناعمة وفجوات وقت الخمول. وبالتالي فإن التعامل مع الضرر الذي ينشأ عن التراكم القسري أو عن النقل المتسرع يكون محدودًا.
ميزات التصميم التي تسهل عملية التنظيف والصيانة
تعمل أسطح التلامس التي يمكن الوصول إليها وأجزاء التآكل المحددة بوضوح والوثائق الفنية الكاملة على تقليل الوقت اللازم للصرف الصحي واستبدال المكونات البالية. إن الإمداد الموثوق بقطع الغيار وإرشادات الصيانة الواضحة يقلل من احتمالية أن تصبح الصيانة المؤجلة مصدرًا للعيوب المتكررة.
نظرة عامة على العيوب المتكررة وأصولها والإجراءات الوقائية
| العيب الملحوظ | العوامل المساهمة النموذجية | التركيز الوقائي |
|---|---|---|
| شكل أو طول غير منتظم | إعدادات التشكيل غير الصحيحة، والأدوات البالية، وصلابة الحلوى المتغيرة | فحوصات الإعداد قبل التشغيل، وفحص الأدوات، ومراقبة الاتساق |
| خطوط غير متساوية أو غير واضحة | تغذية ملونة غير متناسقة، اختلال، انحراف في درجة الحرارة | إعداد موحد للألوان، ومحاذاة مقفلة، وأخذ عينات متكررة |
| التمسك بالأحزمة أو يموت | ارتفاع درجة حرارة السطح، وبقايا السكر، وعدم كفاية التبريد | التحكم في درجة الحرارة، التنظيف المجدول، وقت التبريد المناسب |
| علامات السطح أو التشوه | أسطح ملامسة خشنة، يمكن التعامل معها وهي لا تزال بلاستيكية | أسطح نظيفة وناعمة، لا يتم نقلها إلا بعد ثباتها |
| تكسير أو كسر | تبريد غير متساوٍ، تأثير عند النقل، تركيبة هشة | شكل تبريد موحد، ونقاط نقل سلسة، ومعالجة متطابقة |
| تكرار العيوب بعد التصحيح | تعديلات غير مسجلة، صيانة مؤجلة | التسجيل المنهجي والفحص والتنظيف المخطط |
ربط التحكم في العمليات واختيار المعدات بالمخرجات المستقرة
تنشأ معظم عيوب قصب الحلوى من الانحراف في حالة المادة، أو من إعدادات الماكينة التي لم تعد تتطابق مع المنتج، أو من التبريد غير الكافي أو من المناولة التي تحدث قبل أن تتماسك الحلوى. يؤدي التحقق الروتيني من الإعدادات وتسلسلات التشغيل الموحدة والصيانة المخططة إلى تقليل تكرار هذه الأخطاء. شركة جيانغسو فلاينج دراجون للأغذية المحدودة لوازم التشكيل والتبريد والمعدات ذات الصلة لتصنيع قصب الحلوى. تسمح مراجعة تكوينات الخطوط المتاحة وخيارات الأدوات وإمكانية الوصول إلى دعم التنظيف والصيانة مقابل أبعاد القصب المطلوبة وحجم الإنتاج باختيار ترتيب يدعم الإنتاج المتسق والقابل للتحكم.
 +86-(0)515-8465666
 +86-(0)515-85566996
 +86-138 1559 9708
 flyloong@flyloongcn.com

 الصفحة الرئيسية
