
 عربى
 English
 中文简体
 русский
 Français
 Español
 عربى
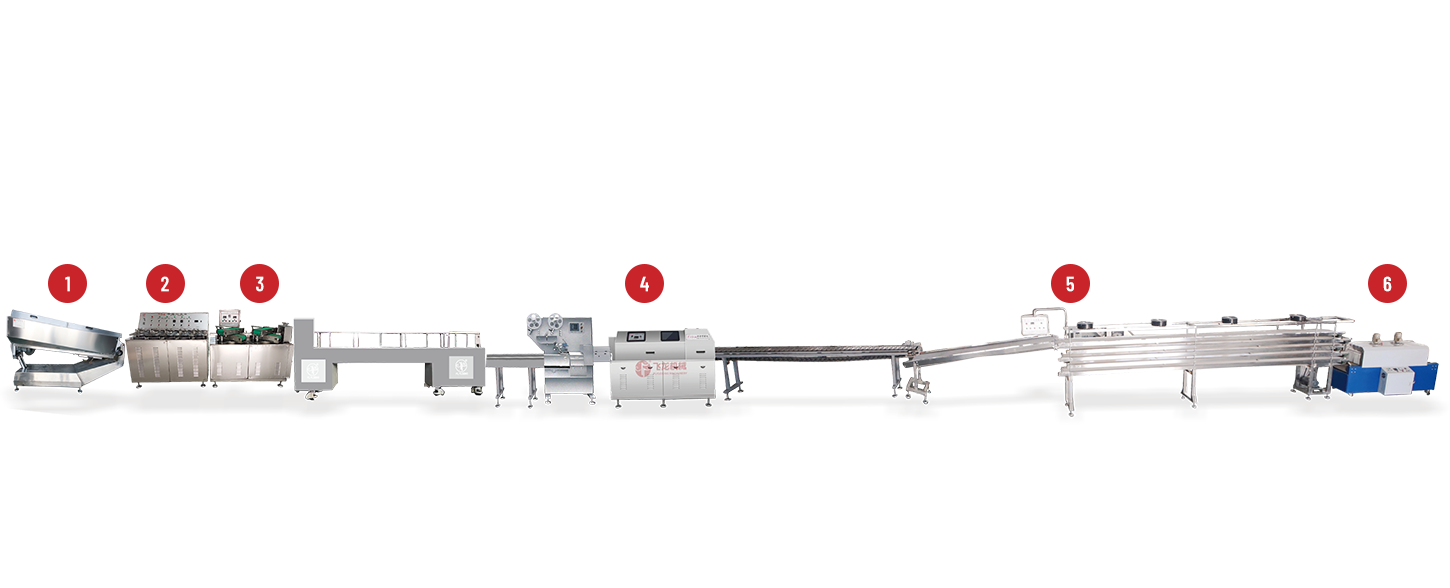
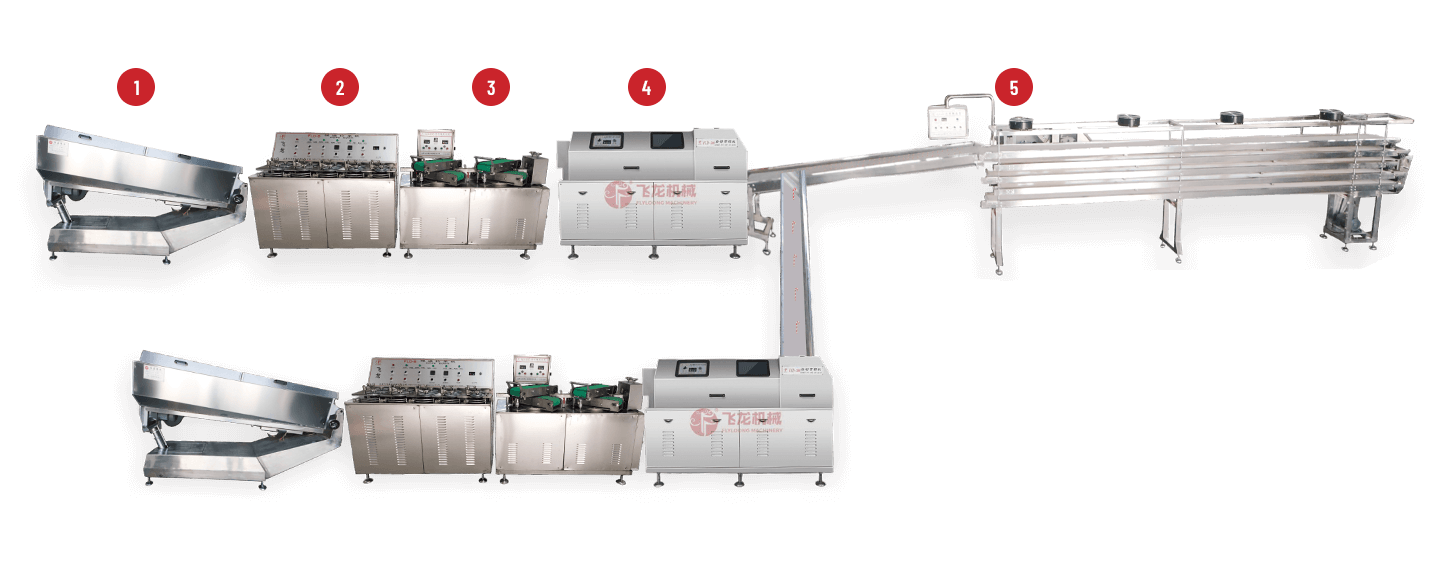
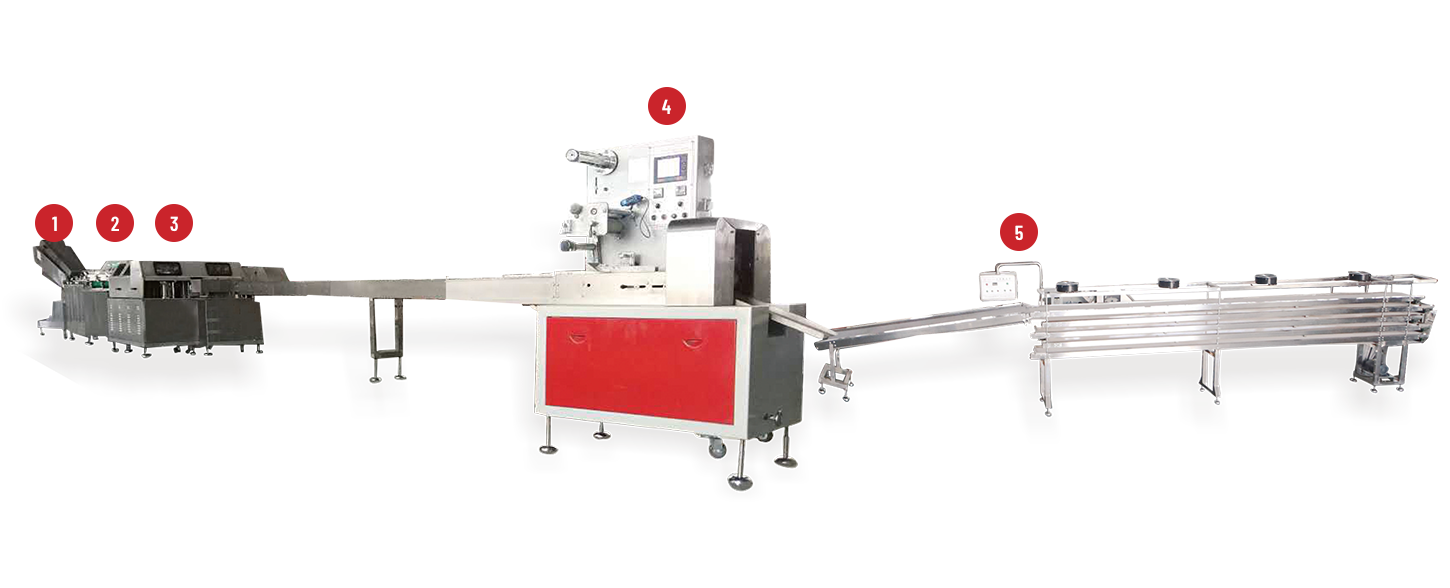
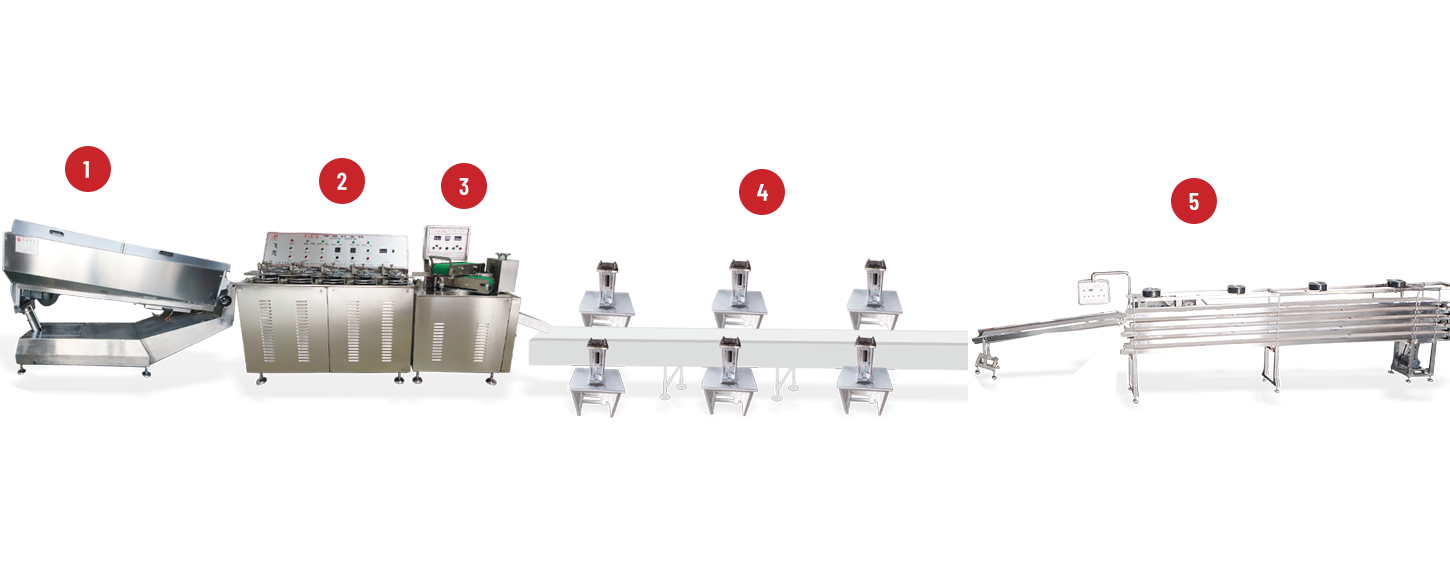
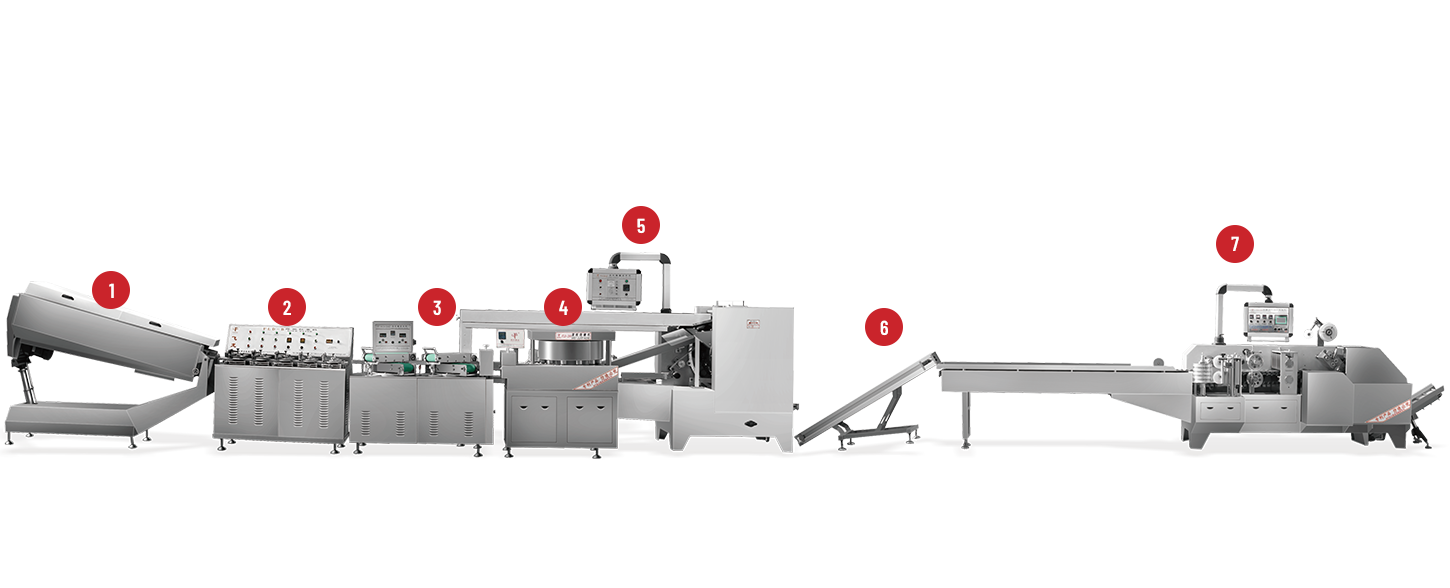
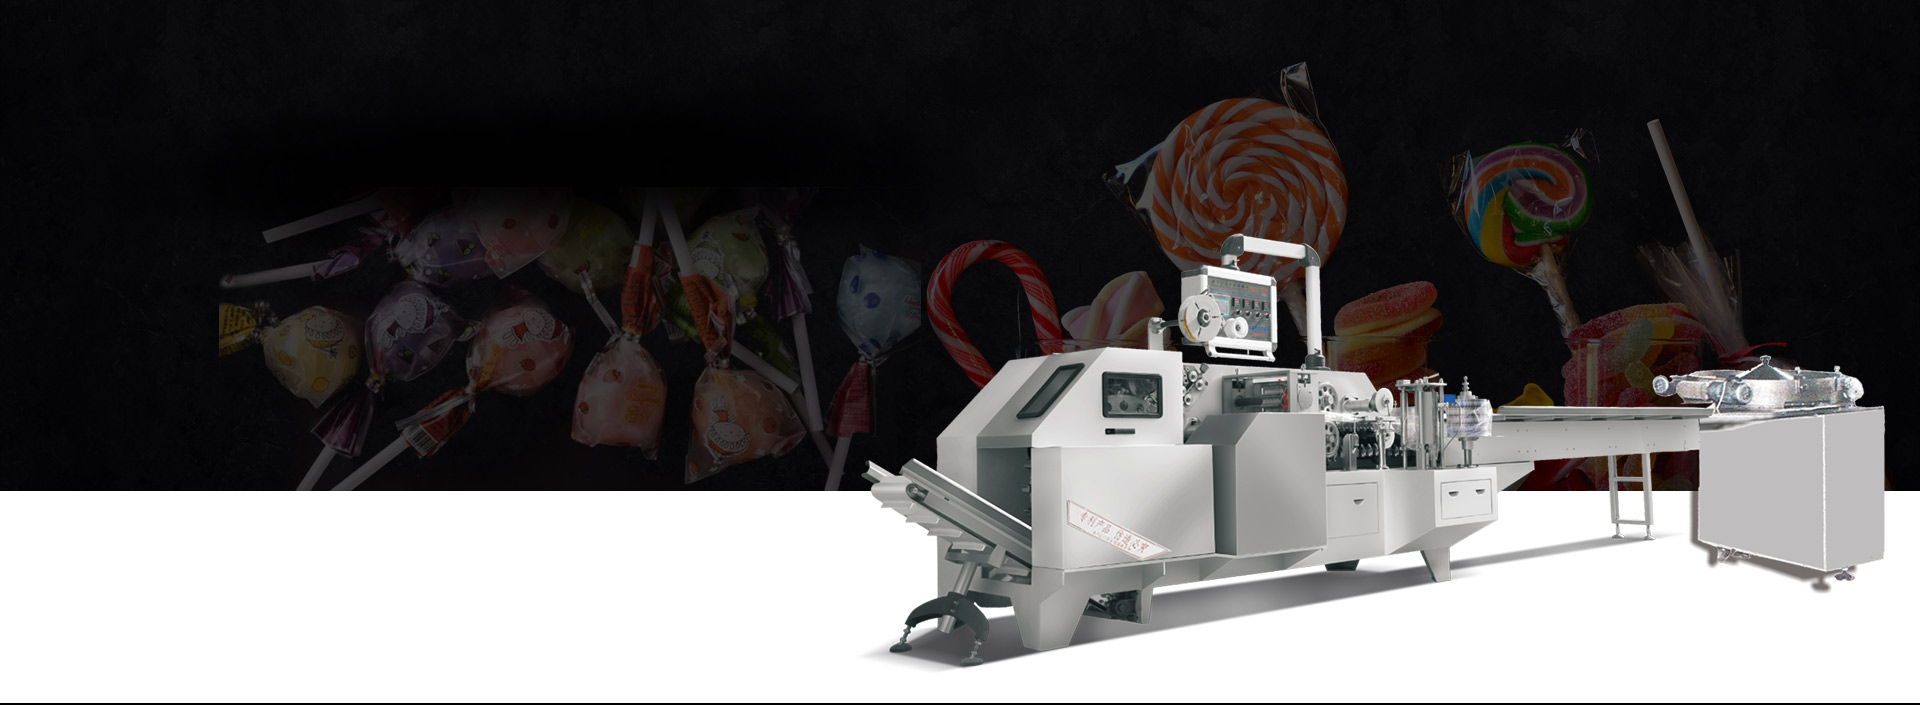
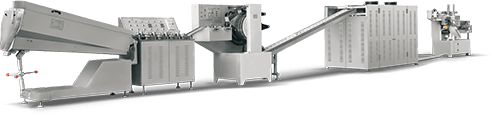
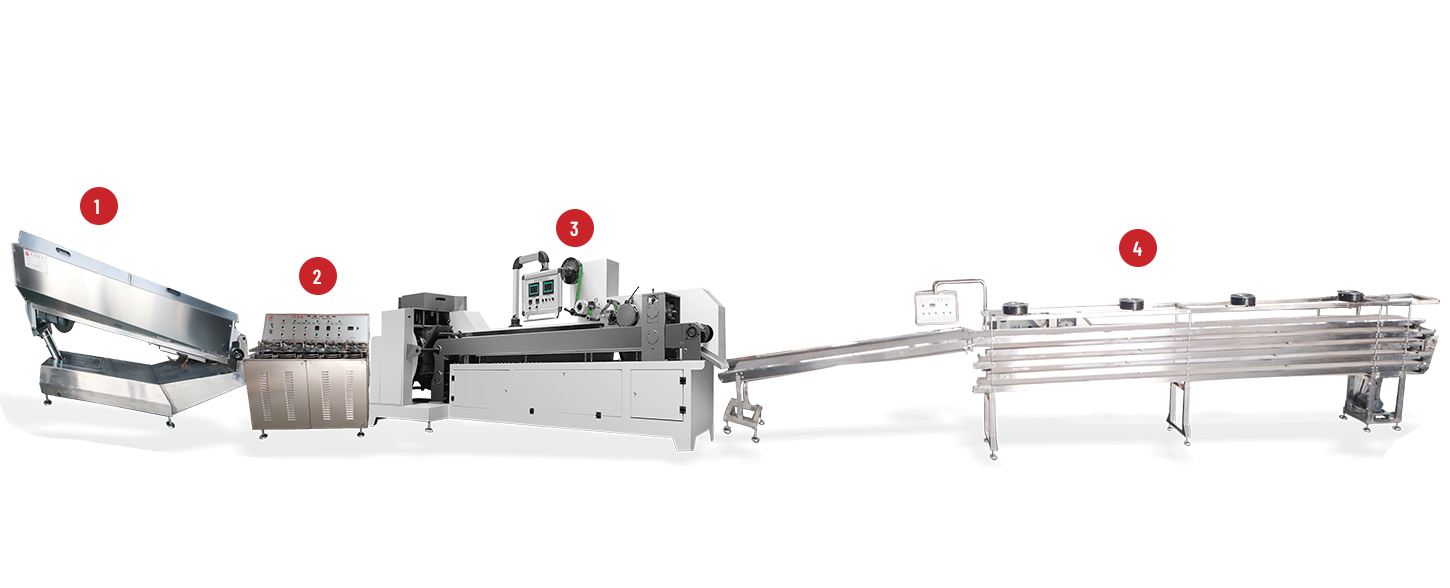
يواجه منتجو الحلويات ضغوطًا مستمرة لتقديم مظهر موحد للمنتج وإنتاج مستقر. يُحدث النقل اليدوي للحلوى الناعمة بين محطات التشكيل والتبريد والتعبئة المنفصلة اختلافًا في التوقيت والشكل وحالة السطح. إن ربط هذه المراحل بتدفق مستمر يقلل من عدد مرات لمس المنتج ويحافظ على عمل كل جهاز بمعدل متوافق. أ خط إنتاج قصب الحلوى الذي ينسق التشكيل والنقل والتبريد والتعبئة يوفر بالتالي طريقًا عمليًا لإنتاجية أكثر ثباتًا عندما تتوافق قدرات المعدات ومواصفات المنتج.
معنى الأتمتة في معالجة قصب الحلوى
التحول من الآلات المعزولة إلى المراحل المتصلة
إن تشغيل كل آلة كوحدة مستقلة يترك فجوات حيث يجب نقل المنتج يدويًا أو بواسطة ناقلات مؤقتة. يؤدي عدم تطابق التوقيت إلى إنشاء قوائم انتظار أو انتظار خامل. ويستبدل الترتيب المتكامل تلك الفجوات بمسارات نقل ثابتة بحيث يصبح مخرج إحدى المراحل مدخلاً للمرحلة التالية دون تخزين وسيط.
العمليات الآلية الرئيسية على طول الخط
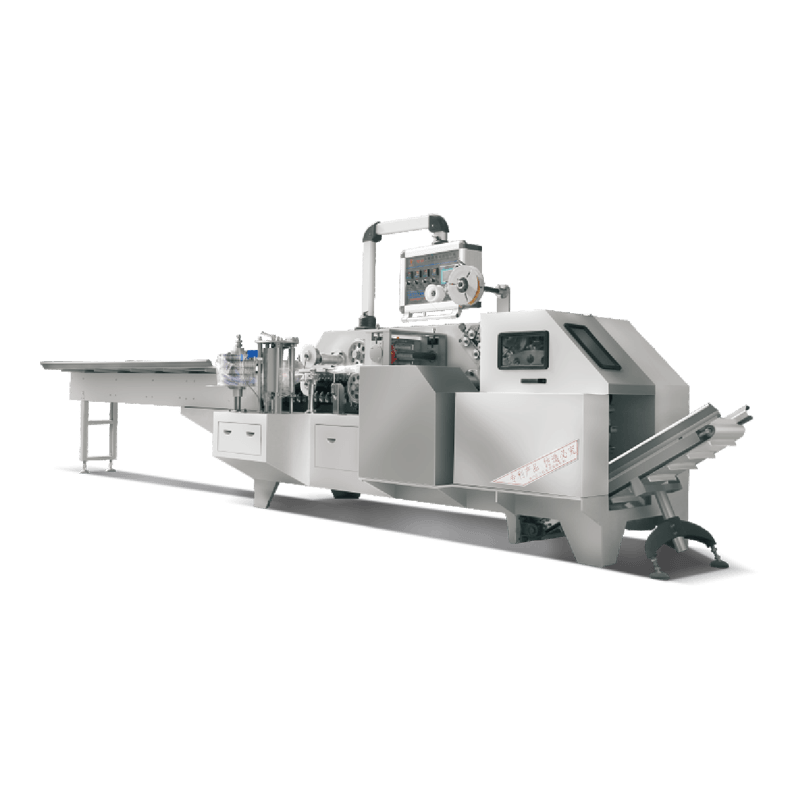
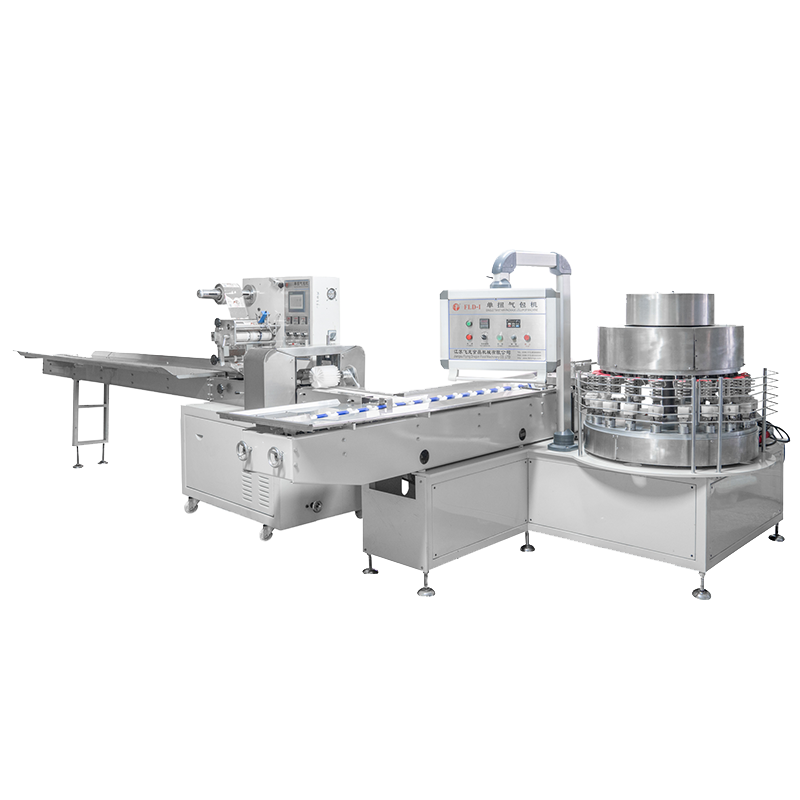
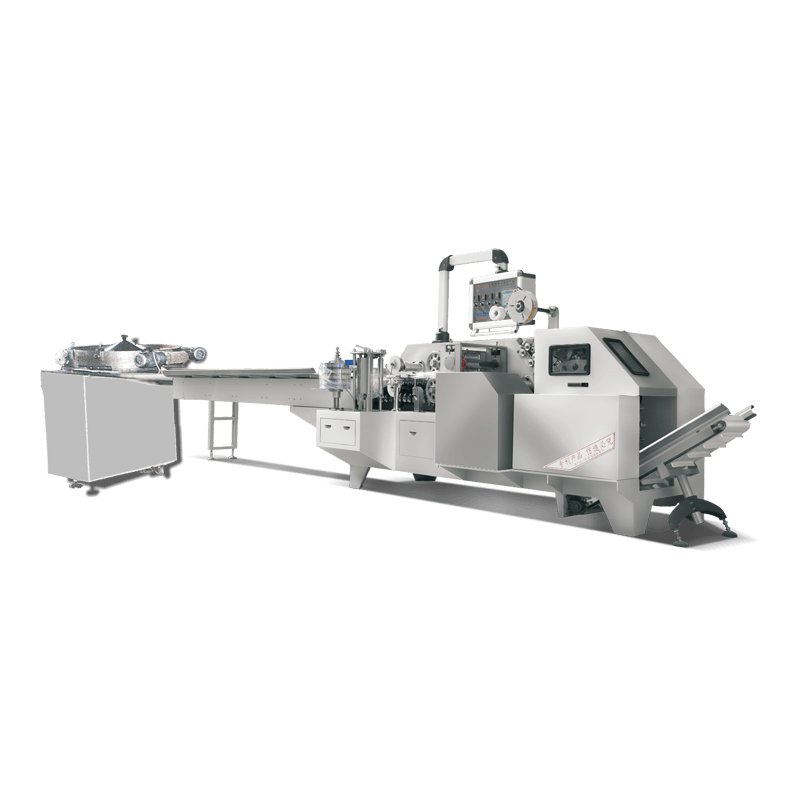
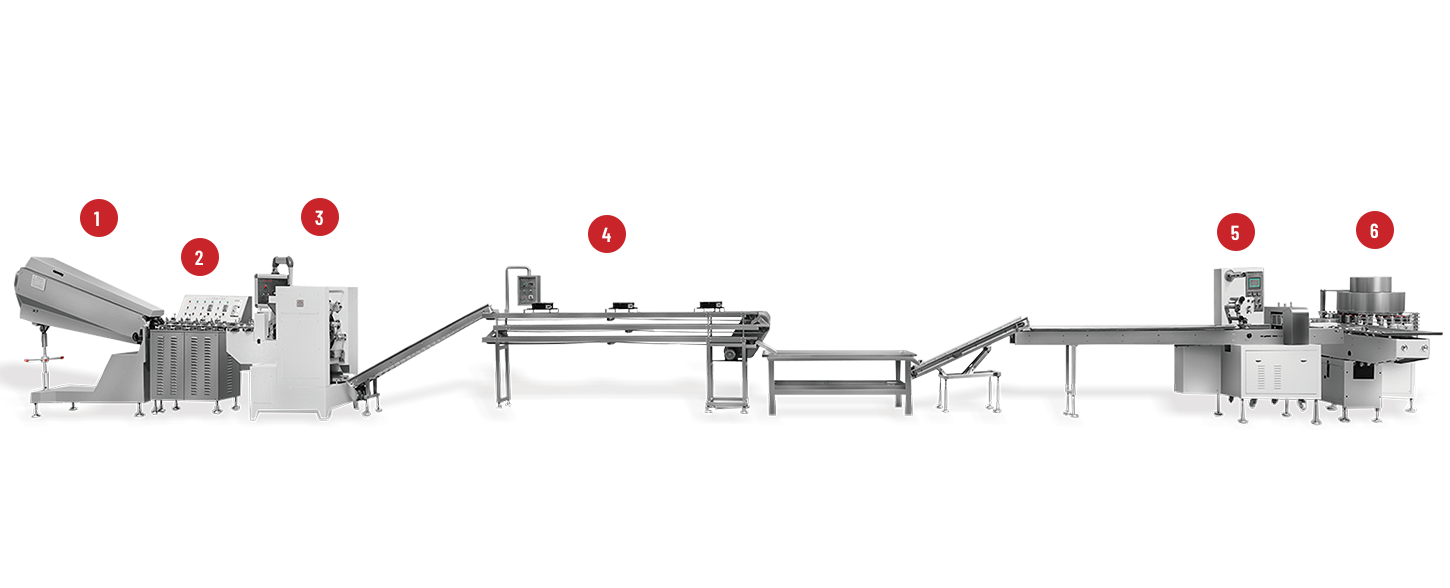
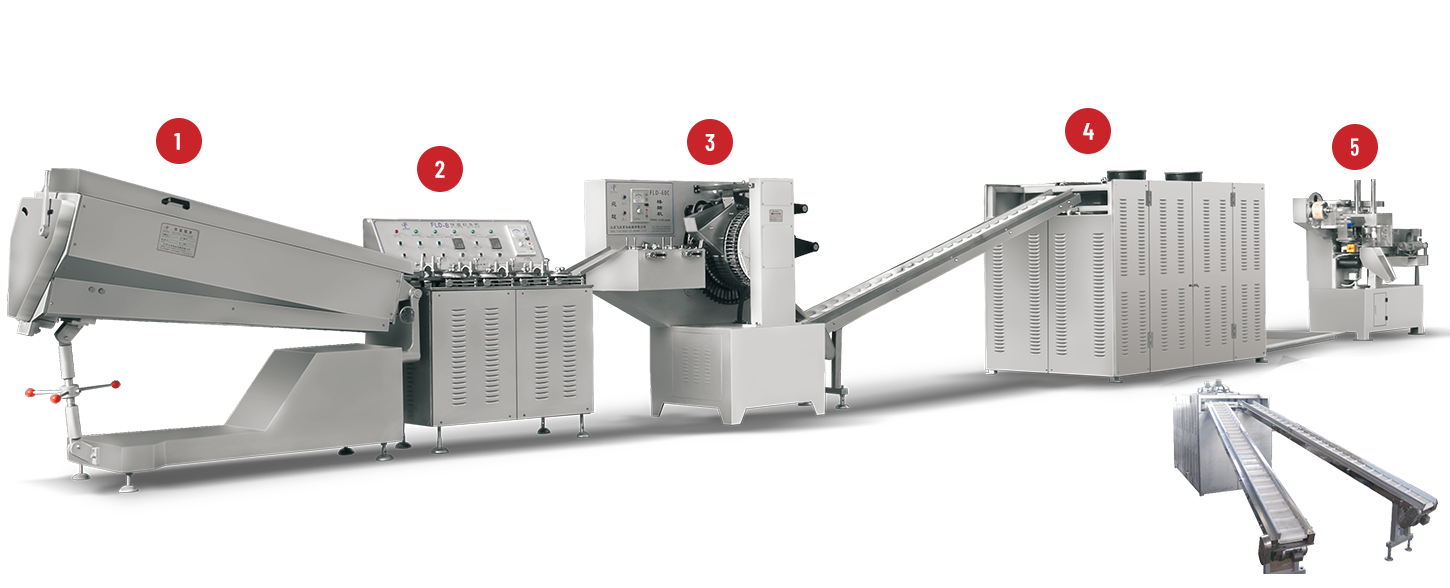
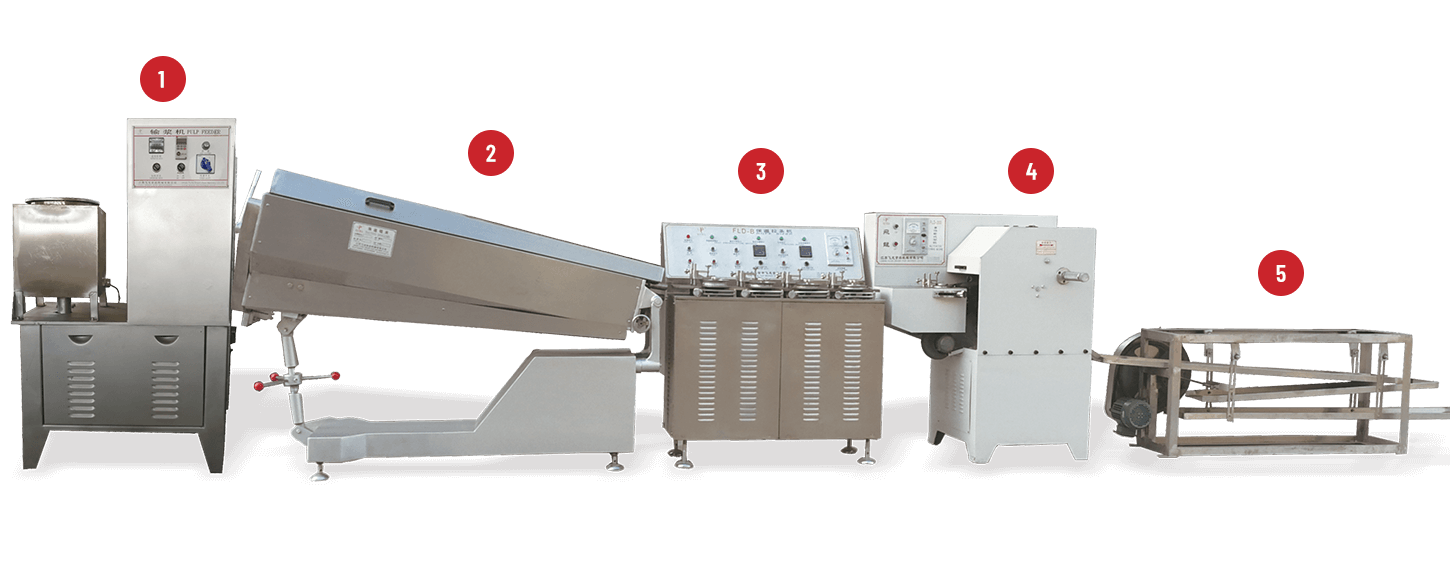
تعمل معدات التشكيل على تشكيل حبل الحلوى في شكل القصب المألوف وتطبيق أي نمط ملتوي أو مخطط مطلوب. تقوم محطات القطع بتقسيم الحبل المستمر إلى قطع فردية بطول محدد. تحمل الناقلات القطع عبر مناطق التبريد حيث تتماسك الحلوى بدرجة كافية للتعامل معها. تقوم آلات التعبئة والتغليف بعد ذلك بتغليف أو تغليف المنتج المبرد. تساهم كل خطوة من هذه الخطوات في الحركة المستمرة للحلوى من جهاز الطهي أو أسطوانة الدفع إلى العبوة النهائية.
مكاسب الكفاءة الناتجة عن التدفق المستمر
تقليل التحويلات اليدوية بين المراحل
في كل مرة يتم فيها رفع الحلوى الناعمة أو وضعها أو إعادة ترتيبها يدويًا، يرتفع خطر التشوه والعلامات السطحية وتطول الدورة الإجمالية. تعمل الناقلات الآلية وأجهزة النقل الموقوتة على إبقاء المنتج يتحرك في اتجاه واحد، مما يؤدي إلى التخلص من المعالجة المتكررة والتوقف المؤقت المرتبط بها.
محاذاة سرعات الماكينة عبر الخط
يجب أن تعمل وحدات التشكيل والتبريد والتعبئة على تطوير المنتج بمعدلات لا تؤدي إلى تجويع المحطة التالية أو ملئها بشكل زائد. عندما يتم ضبط السرعات على إيقاع إنتاج مشترك، يتقلص وقت الانتظار ويكون تشكيل الاختناقات محدودًا. تنعكس التعديلات التي يتم إجراؤها على أحد الأجهزة في إعدادات الأجهزة الأخرى بحيث يظل التسلسل بأكمله متوازنًا.
استقرار دورات الإنتاج المتكررة
بمجرد إصلاح الحركات الميكانيكية ومعلمات العملية، تتبع كل دفعة متتالية نفس المسار والتوقيت. يقوم المشغلون بالمراقبة بدلاً من التدخل المستمر، ويتم تقليل الاختلاف الذي ينشأ من اختلاف التقنيات اليدوية. وبالتالي تظل عمليات الإنتاج الأكبر أقرب إلى المعيار المحدد.
مساهمة الأتمتة في اتساق المنتج
التحكم في الشكل وتوحيد الأبعاد
إن آليات التشكيل والقطع التي تعمل تحت سرعة وضغط ثابتين تنتج عصيًا يظل طولها وانحناءها وسمكها ضمن النطاق المقصود. عند الحاجة إلى حجم أو نمط جديد، يتم تغيير الإعدادات ذات الصلة ثم قفلها بحيث يتم الاحتفاظ بالمعيار الجديد طوال مدة التشغيل.
الحفاظ على محاذاة الشريط ونمط السطح
تعتمد الخطوط الملونة والتأثيرات الملتوية على السرعات النسبية لحبال الحلوى وعلى هندسة أدوات التشكيل. تساعد التغذية التي يتم التحكم فيها والالتواء المتزامن في الحفاظ على النمط البصري منتظمًا. لا يزال المظهر النهائي يعتمد على التركيبة ودرجة الحرارة عند التشكيل وتصميم الأدوات نفسها.
الحد من العيوب الناجمة عن المناولة
بمجرد تشكيل العصا، يمكن أن يؤدي المزيد من الاتصال إلى تشويه المنحنى أو تلطيخ السطح. تعمل الناقلات وأحزمة التبريد التي تدعم المنتج بالتساوي على تقليل الحاجة إلى إعادة التموضع اليدوي. إن وقت التبريد المناسب قبل التغليف يقلل من فرصة حدوث تشوه داخل الغلاف.
الحد من التأخير وخسارة المواد التي يمكن تجنبها
الاعتراف باختلالات القدرات على طول الخط
آلة التشكيل التي تتفوق على ناقل التبريد تخلق قائمة انتظار من المنتجات الناعمة؛ وحدة التعبئة والتغليف التي تعمل بشكل أبطأ من حزام التبريد تترك فجوات. ويكشف رسم خرائط قدرة كل مرحلة عن حالات عدم التطابق هذه قبل أن تظهر على شكل اختناقات مزمنة. ولذلك فإن تصميم الخط يتعامل مع التسلسل كنظام واحد بدلاً من مجموعة من السعات المنفصلة.
انخفاض معدل إعادة العمل والخردة
تعمل درجات الحرارة المستقرة وضغط التشكيل المتسق والفحوصات البصرية أو الأبعاد الروتينية على اكتشاف الانحرافات مبكرًا. يتم تحويل أو تصحيح المنتج الذي كان سيستمر عبر الخط ثم يتم رفضه لاحقًا، مما يؤدي إلى تحسين العائد من كل دفعة من الحلوى المطبوخة.
مراقبة مبسطة لأداء الخط
تعرض لوحات التحكم والعدادات وسجلات الإنتاج الأساسية معدلات الإنتاج وأسباب التوقف وملاحظات الجودة. تسلط مراجعة هذه السجلات الضوء على التأخيرات المتكررة - مثل التطهير المتكرر لنقطة نقل معينة - وتوجيه التعديلات المستهدفة للإعدادات أو جداول الصيانة.
عوامل الاختيار لخط قصب الحلوى الآلي
أهداف الإخراج وتوافق المعدات
يحدد الحجم المطلوب بالساعة أو اليوم وأبعاد القصب وطول نوبة الإنتاج القدرة المطلوبة لكل مرحلة. تم تصميم وحدات التشكيل والتبريد والنقل والتعبئة بحيث لا تصبح أي وحدة واحدة هي العامل المقيد في ظل ظروف التشغيل العادية.
درجة الأتمتة ومجموعة المنتجات
يمكن أن تكون الخطوط المخصصة لحجم قصب واحد أكثر تخصصًا؛ الخطوط التي يجب أن تتحول بين عدة أطوال أو أنماط شريطية تحتاج إلى نقاط تعديل يسهل الوصول إليها وإجراءات تحويل موثقة. يتم تقييم مقدار تدخل المشغل المطلوب لكل تغيير مقابل التكرار المتوقع لتبديل المنتج.
الوصول للتنظيف والصيانة والتدريب
يجب أن تظل الأسطح الملامسة للأغذية قابلة للوصول للتنظيف المقرر. يجب أن تكون أجزاء التآكل مثل الأحزمة والقواطع وقوالب التشكيل قابلة للتحديد ويمكن الحصول عليها. حتى الخط الآلي للغاية لا يزال يعتمد على المشغلين الذين يفهمون بدء التشغيل والمراقبة والاستجابة الأساسية للأخطاء؛ ولذلك يظل التدريب والأدلة الواضحة جزءًا من الاستثمار.
أهمية تكوين الخط المتماسك
مواءمة المعدات مع قيود المصنع
طول الأرضية وعرضها، وارتفاع السقف، وتوصيلات المرافق، وتصميم معدات الطهي الأولية، كلها تؤثر على كيفية ترتيب المراحل. شكل التغليف - التغليف المتدفق أو الأكياس أو السائبة - يشكل أيضًا القسم الأخير من الخط. يؤدي التكوين الذي يتجاهل هذه القيود إلى حدوث ازدحام أو فرض عمليات نقل يدوية غير ملائمة على الواجهات.
تقييم القيمة التشغيلية طويلة المدى
إن ساعات العمل لكل وحدة إنتاج، وتكرار التوقفات غير المخطط لها، وتكلفة الصيانة الروتينية، ونسبة الوقت الذي يعمل فيه الخط فعليًا بمعدله المصمم معًا تحدد ما إذا كان الترتيب الآلي يحقق العائد المتوقع. يتم وزن هذه العوامل جنبًا إلى جنب مع النفقات الأولية للمعدات.
التعاون مع مورد ذي خبرة في تكامل الخطوط
تعمل بيانات السعة الواضحة ورسومات الواجهة وتسلسلات التثبيت والوصول إلى قطع الغيار بعد البيع والمشورة الفنية على تقليل مخاطر الوحدات غير المتطابقة. يوفر المورد القادر على إثبات التكامل السابق لمراحل التشكيل والتبريد والتعبئة أساسًا أكثر موثوقية لتخطيط المشروع.
نظرة عامة على تأثيرات الأتمتة عبر تسلسل الإنتاج
| الجانب الإنتاجي | تأثير الأتمتة المنسقة | الاعتبار العملي |
|---|---|---|
| نقل المواد | عدد أقل من عمليات التسليم اليدوية بين المراحل | الناقلات المستمرة المطابقة لصلابة المنتج |
| توقيت الآلة | تقليل قوائم الانتظار والفجوات الخاملة | إيقاع الإنتاج المشترك في جميع الوحدات |
| التحكم في الشكل والأبعاد | المزيد من هندسة القصب الموحدة | الإعدادات المقفلة بعد كل تغيير في المنتج |
| اتساق النمط البصري | مظهر أكثر ثباتًا وشريط ملتوي | تغذية متزامنة وهندسة الأدوات |
| مستويات العيوب والخردة | الكشف المبكر وإعادة صياغة أقل | فحوصات روتينية عند التشكيل وبعد التبريد |
| مراقبة الخط | رؤية أوضح للتوقفات وتغييرات الأسعار | سجلات إنتاج بسيطة ومراقبة المشغل |
مطابقة التدفق الآلي مع السعة واحتياجات المنتج
تعمل الأتمتة على تحسين تصنيع قصب الحلوى عن طريق استبدال عمليات النقل اليدوية المتقطعة بالحركة المستمرة، من خلال الحفاظ على الآلات المتعاقبة بسرعات متوافقة، ومن خلال الحفاظ على إعدادات العملية ثابتة بما يكفي للحد من التباين والهدر. لا تزال الكفاءة المحققة تعتمد على الحجم الصحيح لكل مرحلة، وعلى مدى ملاءمة التكوين لمجموعة المنتجات المقصودة، وعلى التنظيف والصيانة المتسقة. شركة جيانغسو فلاينج دراجون للأغذية المحدودة توفر المعدات اللازمة لتشكيل قصب الحلوى والتبريد ومراحل العملية ذات الصلة. تسمح مراجعة تخطيطات الخطوط المتاحة ونطاقات السعة وميزات التعديل وترتيبات الدعم مقابل المخرجات المستهدفة ومواصفات المنتج باختيار التكوين الذي يحافظ على إنتاج موثوق ومنسق.
 +86-(0)515-8465666
 +86-(0)515-85566996
 +86-138 1559 9708
 flyloong@flyloongcn.com

 الصفحة الرئيسية
